
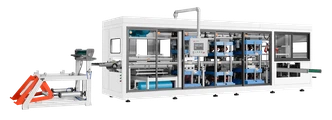
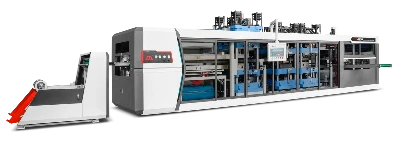

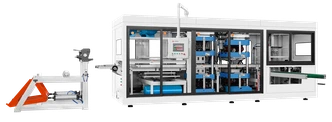
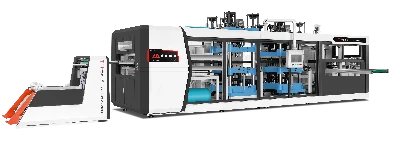
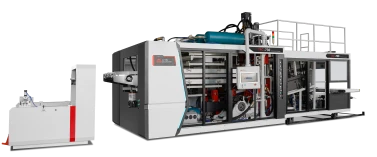
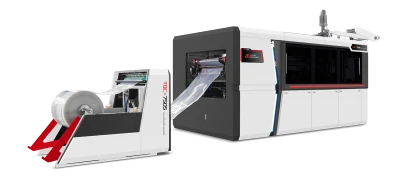
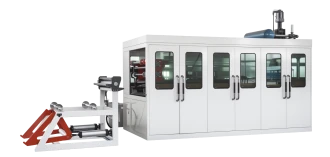
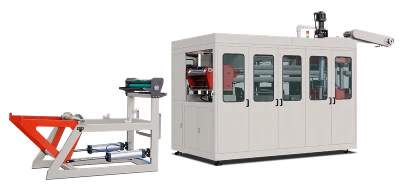
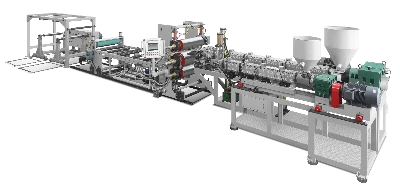
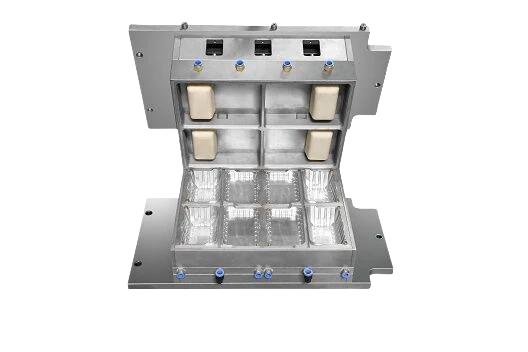
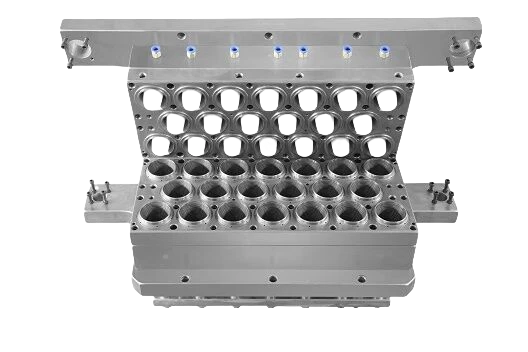
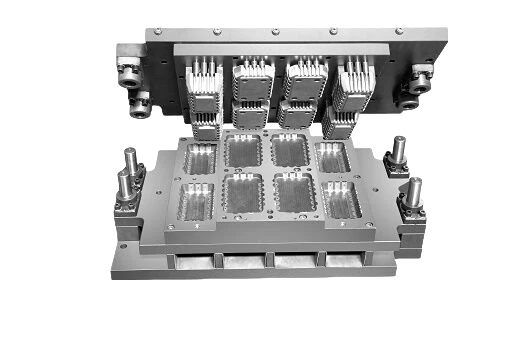
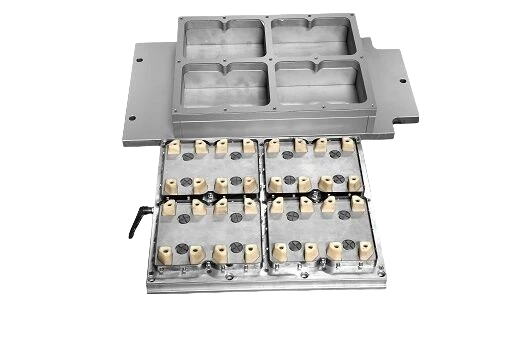
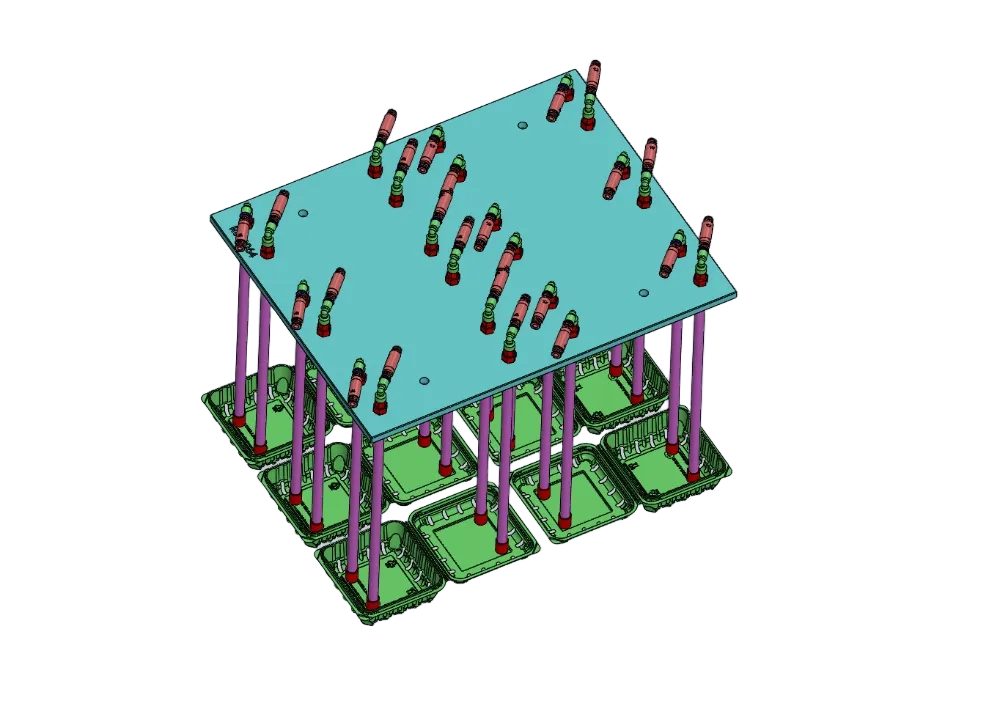

Máquina para bandejas plásticas de ovos As bandejas são feitas de PP, PET ou PVC. Aqueça a chapa até que fique macia. Em seguida, ela é pressionada contra um molde refrigerado a água, usando vácuo e ar comprimido. A máquina recorta e empilha as bandejas no mesmo ciclo. Não usa polpa, água nem túnel de secagem. Cada bandeja é produzida em segundos.
A principal diferença entre as máquinas não está na força de fechamento, mas na precisão com que controlam o espaçamento entre as cavidades da matriz e a altura das bandejas. Essas dimensões precisam ser uniformes para que uma classificadora automática de ovos possa processar 30 bandejas por minuto sem emperrar. As cavidades também devem apoiar a casca em pontos firmes para reduzir o risco de quebra.
Duas máquinas diferentes são chamadas pelo mesmo nome
Ao procurar uma máquina para bandejas plásticas de ovos, muitas das ofertas eram de linhas de moldagem de polpa. Os dois produtos podem parecer semelhantes quando estão em uma bandeja, mas são fabricados de maneiras diferentes.
A linha de moldagem de polpa mistura fibras recicladas com água e forma peças úmidas sobre um molde de tela. Depois, a água é drenada e as peças são secas em um túnel aquecido a gás, diesel ou madeira. O processo pode levar de quatro a oito horas. A linha exige um tanque de polpa, um sistema de tratamento de água, um edifício alto e moldes difíceis de trocar.
Uma máquina de termoformagem usa rolos de chapa plástica, um resfriador, ar comprimido e pisos horizontais.
Essas diferenças afetam o funcionamento das fábricas e a qualidade de seus produtos. As linhas de moldagem de polpa geralmente são configuradas para um único produto. Para fabricar bandejas diferentes, a fábrica precisa trocar o molde e ajustar o secador. Uma linha de termoformagem pode produzir itens diferentes com a troca dos moldes. A mesma máquina pode fabricar uma bandeja plana para 30 ovos pela manhã e uma embalagem para seis ovos depois do almoço.
A moldagem de polpa é uma boa opção se o seu pedido for principalmente de bandejas planas padrão vendidas por peso. Se você precisa de embalagens com dobradiça, bandejas transparentes para expor ovos, tampas impressas, cavidades moldadas para ovos específicos ou trocas rápidas entre produtos, a termoformagem é a melhor opção.

Impacto de um ciclo na chapa
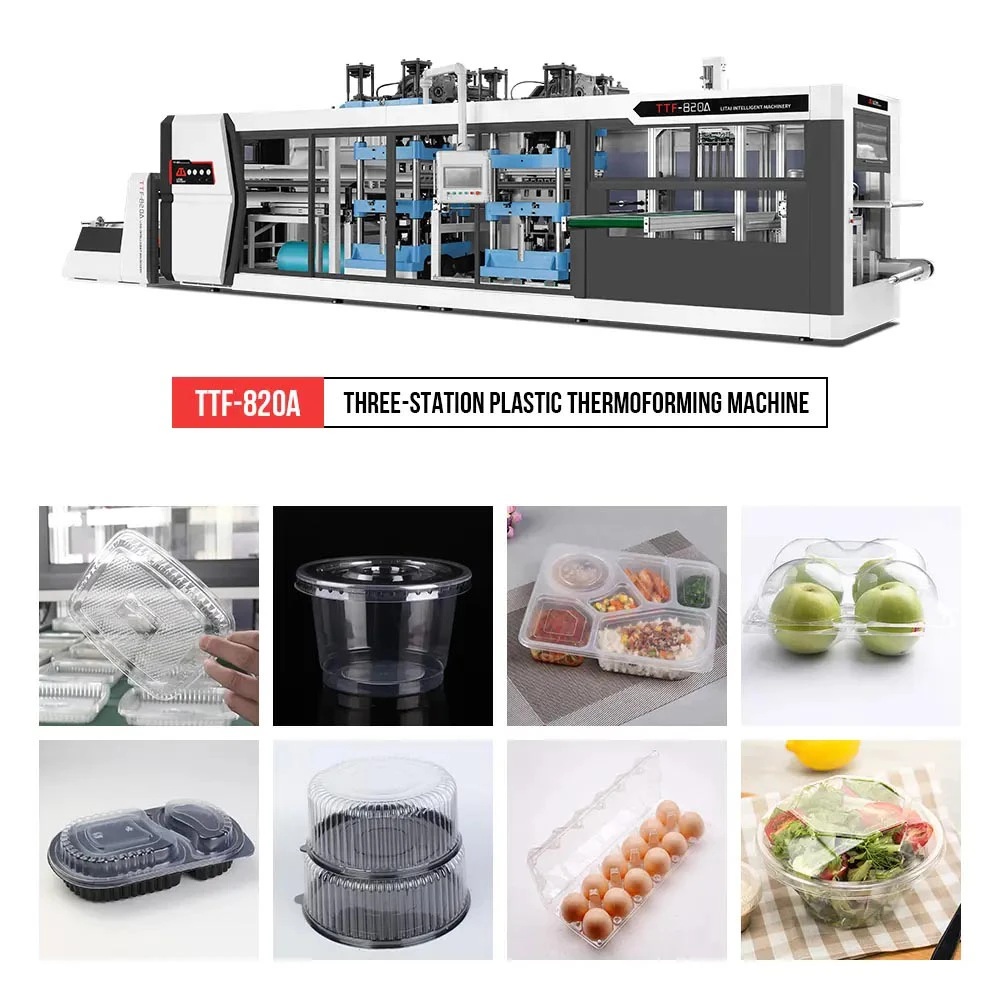
Esse processo tem várias etapas, e cada uma influencia a seguinte. A chapa plástica é desenrolada, pré-aquecida para eliminar as ondulações, avançada gradualmente para dentro do forno e presa. Aquecedores superiores e inferiores levam a chapa à temperatura adequada de conformação. Para o polipropileno, essa temperatura é de aproximadamente 150–165 °C; para o HIPS, 120–140 °C; e para o PET amorfo, 110–140 °C. Quando a matriz se fecha, o vácuo puxa a chapa por baixo e o ar a uma pressão de 3–5 bar a empurra por cima. A chapa assume o formato do molde. Em seguida, uma placa de resfriamento com canais é incorporada ao molde de alumínio. O punção corta o contorno externo, preservando os furos de ventilação e a peça. A bandeja pronta é então encaminhada ao empilhador.
Na fabricação de bandejas para ovos, dois detalhes são especialmente importantes.
Primeiro, a deflexão da chapa. A bandeja para ovos é larga e fina. A chapa quente cede antes de chegar ao molde. A deflexão varia inversamente com a quarta potência do vão e com o quadrado da espessura. Se a espessura da chapa for reduzida pela metade, a deflexão pode quadruplicar. Se o vão dobrar, a deflexão pode aumentar 16 vezes. Por isso, uma chapa de 0,5 mm em uma máquina de 750 mm de largura está perto do limite prático. As zonas de aquecimento são controladas separadamente; normalmente, o aquecedor inferior opera um pouco mais devagar que o superior, enquanto uma corrente ou um rolo sustenta e movimenta a chapa. Ensaios de tração segundo a ISO 527-3 ajudam os operadores a entender quanto o material pode se alongar antes que a ponta da cavidade se rompa. Controlar a deflexão ajuda a garantir que a chapa alcance a altura correta para a matriz.
O segundo detalhe é o recorte durante o ciclo de moldagem. Isso é mais importante para bandejas de ovos do que para copos, pois as bandejas têm muitas cavidades dispostas em uma grade fixa. Se uma chapa ficar desalinhada, as bandejas não serão empilhadas corretamente. Recortar a bandeja com a mesma ferramenta ajuda a manter o espaçamento preciso entre as cavidades. Também elimina a necessidade de um segundo dispositivo de fixação e evita variações causadas pelo resfriamento entre duas etapas separadas. A LITAI Machinery informa que sua estrutura pode manter uma precisão de ±0,2 mm. Isso depende não só do operador, mas também do projeto e da qualidade de fabricação da ferramenta.
Qual é o tamanho da pilha
A resistência de muitas especificações de máquinas para bandejas plásticas de ovos foi calculada incorretamente. Suponha que haja 12 bandejas, cada uma com 30 ovos. Se cada ovo pesar 60 g, os 30 ovos pesam 1,8 kg. Some cerca de 45 g da bandeja. A estrutura suporta as 11 bandejas acima e pesa aproximadamente 20 kg, ou 200 N.
A carga é distribuída pelas colunas entre as duas bandejas. Se houver cerca de 20 colunas, cada uma suportando aproximadamente 10 N, e as paredes tiverem 12 mm de altura, 0,7 mm de espessura e uma seção transversal de cerca de 17 mm, a tensão será de aproximadamente 0,6 MPa. O polipropileno escoa a cerca de 25–30 MPa, portanto a bandeja trabalha com aproximadamente 1/50 dessa resistência.
Isso ajuda a explicar por que as bandejas raramente falham sob compressão. Uma bandeja barata pode sustentar tanto bandejas baratas quanto caras. Portanto, a resistência, por si só, não é uma boa forma de comparar propostas de máquinas.
Isso é importante para passar pela alfândega. Cada coluna de apoio deve ser mais alta que a parte superior do ovo. Assim, as bandejas colocadas acima se apoiam nas colunas, sem tocar nos ovos de baixo. Se os fornecedores reduzirem a altura da bandeja em 3 mm para economizar plástico, a folga pode ficar pequena demais. As bandejas ainda podem parecer bem empilhadas, mas os ovos poderão quebrar sob o peso. Nesse caso, os compradores relatam uma alta taxa de quebra dos ovos, e não uma falha da bandeja.
A resistência é mais importante durante o transporte do que no armazenamento. Em geral, o empilhamento estático não é um problema a 0,6 MPa. O maior risco vem de impactos repentinos. As bandejas podem estar muito pesadas, os caminhões podem passar por lombadas ou os garfos de uma empilhadeira podem perfurar o filme stretch.
Esses eventos podem danificar os ovos. A ASTM D642 abrange ensaios de compressão, e a ASTM D4169 abrange ensaios de desempenho na distribuição. O comprador deve exigir que o fornecedor apresente resultados de ensaio conforme esses critérios e não avalie a qualidade da bandeja apenas pela espessura da parede.
É na geometria das cavidades que os ovos quebram
A casca do ovo tem cerca de 0,3 mm de espessura e é composta de carbonato de cálcio. Sua resistência varia de um ovo para outro. Quando comprimido de uma extremidade à outra ao longo do eixo maior, o ovo geralmente suporta uma força de 25–45 N antes de se romper. No eixo menor, suporta cerca de um terço dessa força. As extremidades têm formato de domo, enquanto a parte central é mais cilíndrica. O meio é a região mais fraca.
Essa diferença orienta o projeto das cavidades da bandeja. O ovo fica deitado, apoiado nas duas extremidades, onde a casca curva é mais resistente. Deve haver um espaço entre o ovo e o nervo de sustentação abaixo dele, para que a bandeja não toque diretamente na casca. Se a cavidade apoiar apenas um lado do ovo, em vez de suas duas extremidades, a casca será pressionada em seu ponto mais fraco. Aumentar a espessura da bandeja não resolverá o problema: apenas aumentará seu peso, sem reduzir a quebra dos ovos.
O espaçamento entre cavidades é o segundo fator determinante. Ele afeta tanto o projeto da bandeja quanto os custos de produção. A quantidade de plástico usada por ovo depende do quadrado do espaçamento, da espessura da chapa e da densidade do material.
Por exemplo: espaçamento de 50 mm, chapa de polipropileno de 0,7 mm e densidade de 0,91 g/cm³ (ISO 1183-1) resultam em aproximadamente 1,59 g de plástico por ovo. Cada ovo ocupa uma área de 2.500 mm² e corresponde a um volume de material de 1.750 mm³. Assim, depois do recorte das bordas externas, uma bandeja plana para 30 ovos pesa cerca de 45 g.
Reduzir o espaçamento entre cavidades de 50 mm para 45 mm economiza cerca de 19% de plástico por ovo. No entanto, sem comprimir os ovos, cavidades menores talvez não acomodem ovos com mais de 63 g. Como as classificadoras já separam os ovos por tamanho, é melhor usar uma bandeja de tamanho específico do que uma que não se ajuste bem a vários tamanhos.
A folga ao redor da parte mais larga do ovo deve ser de 1–2 mm. Se for pequena demais, a cavidade prenderá a casca em vez de apoiá-la. Se for grande demais, o ovo se moverá durante o transporte e atingirá a borda do nervo de apoio.
Ar, água e limite de 7,2 °C
Os ovos são compostos por cerca de 75% de água. A bandeja precisa acomodar os ovos e permitir que o ar circule ao redor deles. Isso gera diferentes requisitos de projeto conforme as normas da União Europeia e dos Estados Unidos.
Na União Europeia, o Regulamento (CE) n.º 589/2008 da Comissão Europeia, baseado no Regulamento (UE) n.º 1308/2013, estabelece normas para a comercialização de ovos. Os ovos de categoria A não devem ser lavados. A camada protetora natural da casca, chamada cutícula, deve permanecer intacta. As bandejas devem ajudar a manter os ovos secos. A água residual na casca pode causar problemas; por isso, o projeto deve ajudar a reduzir a condensação.
Nos Estados Unidos, os ovos são limpos e desinfetados antes de serem embalados. De acordo com a norma 21 CFR 118.4(e), devem ser mantidos a 7,2 °C (45 °F) ou menos. As bandejas precisam permitir a drenagem, pois os ovos lavados ainda podem estar úmidos quando forem refrigerados.
O limite de armazenamento de 7,2 °C cria desafios de projeto para os importadores. Quando uma bandeja de ovos fria entra em uma área de embalagem a 25 °C e 60% de umidade relativa, o ponto de orvalho é de aproximadamente 17 °C. A temperatura dos ovos está 10 °C abaixo do ponto de orvalho, por isso a água pode se condensar em poucos minutos.
Sem furos de drenagem nas cavidades, a água se acumula ao redor dos ovos. Se a bandeja for colocada sobre uma caixa de papelão impressa, a água pode se espalhar pelo papel e danificar a tinta e os rótulos. As bandejas usadas em uma cadeia de frio a 7 °C precisam ter furos para evitar o acúmulo de água. Sem eles, as bandejas podem ser responsabilizadas por problemas de mofo causados pela condensação.
Os furos fazem parte do projeto; não são apenas detalhes visuais. Devem ficar nas partes baixas sob os ovos, não nos pontos de apoio. Furos na área de sustentação enfraquecem a estrutura e podem deixar bordas afiadas que danificam a casca.
Uma área aberta total de 6–10% é um bom ponto de partida. Ela permite a circulação de ar e o escoamento da água sem enfraquecer demais os nervos estruturais. Os furos devem ficar a pelo menos 3 mm da borda recortada. Se ficarem perto demais, o punção pode rasgar as bordas e deixar cantos afiados onde as pessoas manuseiam as bandejas.
A escolha da resina depende da dobradiça
Antes da moldagem, é preciso escolher o material plástico adequado para a máquina de bandejas de ovos. O principal fator é saber se a bandeja terá dobradiças. As embalagens com dobradiça geralmente são feitas de polipropileno (PP). A matriz forma uma seção de dobradiça com espessura de 0,25–0,4 mm. O polipropileno suporta dobras repetidas porque suas cadeias poliméricas se alinham nessa seção fina. O poliestireno (PS) e o PET não têm o mesmo desempenho: podem se romper na primeira dobra ou depois de duas ou três. Por isso, a maioria das embalagens de ovos com dobradiça é feita de PP.
Para bandejas planas e abertas para ovos, há mais opções de materiais. O PET oferece transparência, boa rigidez e melhores possibilidades de reciclagem. No entanto, a chapa precisa ser seca até atingir 50–200 ppm de umidade residual antes do aquecimento. O PVC é transparente, barato e rígido. Há anos ele é amplamente usado em bandejas planas para ovos em algumas regiões da Ásia. Porém, o PVC é mais pesado: sua densidade é de 1,38 g/cm³, enquanto a do polipropileno é de 0,91 g/cm³. Para o mesmo volume de cavidade, de 1.750 mm³, são usados cerca de 2,4 g de PVC e 1,59 g de polipropileno. O PVC também exige mais atenção às normas de contato com alimentos e ao manuseio. O PS é rígido e frágil. É adequado para pratos planos que não precisam ser dobrados, mas não para embalagens com dobradiça. O PLA é conformado a 90–120 °C. Com base nas propriedades de amolecimento da ISO 306, ele funciona em expositores refrigerados, mas pode amolecer em veículos de entrega quentes.
| Resina | Dobradiças | Vias de exposição dos alimentos | Falhas |
|---|---|---|---|
| PP | Sim, dobradiças flexíveis | 21 CFR 177.1520; (UE) 10/2011 | Deformação lenta em depósitos quentes |
| PET | Não é necessário | 21 CFR 177.1630; (UE) 10/2011 | Úmido, se as chapas não estiverem secas |
| PVC | Não é necessário | Rotas de separação doméstica e da União Europeia | Densidade e discussão sobre o fim de vida útil |
| PS | Não é necessário | 21 CFR 177.1640; (UE) 10/2011 | Sensível a qualquer dobra |
| PLA | Não é necessário | (UE) 10/2011, além da alegação de compostabilidade | Calor, aproximadamente 55 °C ou mais |
As normas de contato com alimentos dependem do material plástico, não do formato da bandeja. Na Europa, o Regulamento (CE) n.º 1935/2004 e o Regulamento (UE) n.º 10/2011 da Comissão estabelecem regras para materiais plásticos destinados ao contato com alimentos. Nos Estados Unidos, materiais comuns como PP e PET são abrangidos por diferentes seções da regulamentação sobre contato com alimentos. Uma embalagem de polipropileno aprovada não continua automaticamente em conformidade se o material for alterado.
A LITAI Machinery projetou linhas de produção para PP, PS, HIPS, PET, PVC e materiais misturados com amido de milho. O sistema de aquecimento, o sistema de resfriamento e o sistema de descarga precisam funcionar em conjunto; por isso, são projetados como uma linha completa.
Quantidade de compras
A área de conformação é o primeiro dado que quase sempre é interpretado incorretamente. O que importa não é o tamanho da placa, mas o espaço ocupado pela sua bandeja, pois você paga pela chapa que fornece, não apenas pela parte que utiliza.
| Formato | Layout das cavidades | Cavidade em matriz de 750 × 480 | Área de uso | Resina por ovo |
|---|---|---|---|---|
| Bandeja plana para 30 ovos | Calibre: 50 mm, 6 × 5 | 2 | 42% | 1,6 g |
| Bandeja plana para 20 ovos | Calibre: 50 mm, 5 × 4 | 6 | 83% | 1,6 g |
| Embalagem para 12 ovos | 2 × 6, com tampa | 4 | 67% | 3,2 gramas |
| Embalagem para 6 ovos | 2 × 3, com tampa | 9 | 75% | 3,2 gramas |
| Bandeja para 30 ovos de codorna | Calibre: 30 mm, 6 × 5 | 12 | 90% | 0,6 gramas |
O tipo de molde é importante. Uma bandeja plana para 30 ovos não se encaixa nessa configuração da placa. Ela mede 300 × 250 mm, portanto ocupa apenas parte de uma área de trabalho de 750 mm. A maior parte da chapa teria de voltar para a trituradora. Uma bandeja plana para 20 ovos pode acomodar três moldes, ou seis quintos da área de trabalho. A embalagem com dobradiça também usa mais plástico por ovo: a tampa aumenta a área, mas não acomoda nenhum ovo. Cada ovo requer o dobro de resina em comparação com uma bandeja plana com o mesmo espaçamento entre cavidades.
A largura da chapa também é importante, mas os compradores costumam esquecê-la. A LITAI Machinery fabrica moldes que variam de 650 × 300 mm a 750 × 480 mm. As linhas têm largura de 510–770 mm. Isso permite que o comprador use um molde estreito em uma chapa fina, sem pagar por um rolo de largura total que não seria aproveitado pelo molde.
As demais especificações da máquina eram simples. As bandejas para ovos geralmente são feitas de chapas com 0,5–0,9 mm de espessura. A estrutura pode processar chapas de até 1,8 mm. Abaixo de 0,5 mm, o topo da cavidade pode ficar fino demais para passar no ensaio de resistência a danos. Uma cavidade típica tem 40–50 mm de profundidade. As estruturas da LITAI Machinery têm profundidade de 125–180 mm, permitindo fabricar produtos mais profundos no futuro.
Também é importante que o tempo de transferência não ultrapasse 20 minutos. A demanda por bandejas para ovos varia conforme a estação, e os compradores podem precisar de bandejas de tamanhos diferentes. A demanda de aquecimento é mais útil para calcular o consumo de energia do que a potência nominal instalada dos aquecedores. Uma chapa de 750 × 480 mm e 0,7 mm de espessura pesa cerca de 230 g. Aquecê-la de 25 °C a 155 °C, considerando um calor específico de aproximadamente 1,9 kJ/kg·K, exige cerca de 57 kJ. A 18 ciclos por minuto, a máquina precisa de uma potência térmica líquida de quase 17 kW, considerando as perdas de calor.
Duas coisas precisam ser verificadas no local. Primeiro, empilhe 20 bandejas e meça a altura total em três pontos. A variação de altura deve se limitar a poucos milímetros. Se a pilha ficar mais alta a cada bandeja adicionada, os ressaltos não estão mantendo as bandejas separadas.
Em seguida, retire uma bandeja do meio de um carregador cheio e conte quantas bandejas saíram. Teste bandejas feitas com materiais armazenados em condições controladas. A ISO 291 especifica as condições padrão para o condicionamento e ensaio de plásticos. Uma bandeja testada em uma sala fria e seca pode se comportar de maneira diferente de outra preparada para transporte.
Isso precisa ser verificado novamente antes da aceitação. Confira se a máquina está em conformidade com a ISO 12100. Na avaliação de riscos, verifique se os intertravamentos do forno e do punção atendem aos requisitos de segurança. O projeto elétrico da máquina também deve estar em conformidade com as normas IEC e com as disposições aplicáveis do Regulamento (UE) 2023/1230.
Perguntas frequentes
Uma máquina pode produzir bandejas planas e embalagens com dobradiça?
A estrutura pode fabricar os dois tipos, mas cada um precisa de seu próprio molde. Embalagens com dobradiça exigem lâminas e chapas de polipropileno no molde. Também precisam de um empilhador que conte as embalagens fechadas, em vez das bandejas. Planeje usar dois moldes em uma única máquina.
Qual deve ser a espessura da bandeja para ovos?
As chapas precisam ser espessas o bastante para que as pontas das cavidades resistam ao recorte, mas também finas o suficiente para evitar desperdício de plástico. Comece com uma chapa de 0,7 mm. Corte uma cavidade e meça a espessura no ponto mais fino. Só reduza a espessura da bandeja depois que ela passar no ensaio de ruptura.
Quantos ovos esta máquina pode produzir por hora?
A produção foi calculada com base no número de cavidades, na quantidade de ovos por cavidade e nos ciclos reais de produção, e não na velocidade nominal de circulação. Considerando 18 ciclos ativos e 60 ciclos de ovos por minuto, a produção é de cerca de 1.080 ovos por minuto, ou 64.800 ovos por hora. Uma estrutura de 750 × 480 mm só consegue atingir esse volume se o molde utilizar toda a área disponível.
E, o mais importante
As máquinas para bandejas plásticas de ovos usam aquecedores, moldes, um resfriador e prensas. Mas o projeto da matriz é o que mais afeta a produção. O espaçamento entre cavidades, o formato dos berços, a altura dos apoios e o formato dos furos devem ser definidos antes de encomendar a máquina.
Escolha uma bandeja fácil de separar e empilhar. Depois, escolha uma estrutura adequada para ela. A LITAI Machinery oferece opções de layout de molde, profundidade de conformação e espessura de chapa para a produção de copos, bandejas e embalagens. A máquina pode processar PP, PS, PET, PVC e PLA. Saiba mais em litaimachinery.com.
Fonte de informação
- ISO 527-3 — propriedades de tração de filmes e chapas finas
- ISO 306 — temperatura de amolecimento Vicat de termoplásticos
- ISO 1183-1 — densidade de plásticos não celulares, método de imersão
- ISO 291 — atmosferas padrão para condicionamento de corpos de prova de plástico
- ISO 12100 — avaliação e redução de riscos mecânicos
- IEC 60204-1 — equipamento elétrico de máquinas industriais
- Regulamento (UE) n.º 2023/1230 — segurança de máquinas
- Regulamento (CE) n.º 1935/2004 — materiais e artigos em contato com alimentos
- Regulamento (UE) n.º 10/2011 da Comissão Europeia — materiais plásticos em contato com alimentos
- 21 CFR 177.1520, 177.1630, 177.1640 — polímeros para contato com alimentos: olefinas, PET e estireno
- Regulamento (CE) n.º 589/2008 da Comissão Europeia — normas de comercialização de ovos
- 21 CFR 118 — produção, armazenamento e transporte de ovos com casca
- ASTM D642 — resistência à compressão de embalagens para transporte
- ASTM D4169 — ensaio de desempenho de sistemas de distribuição de embalagens