

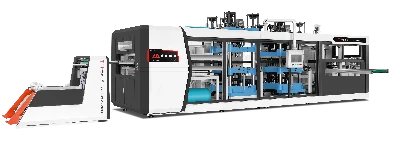
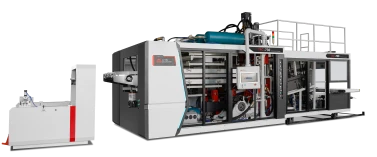
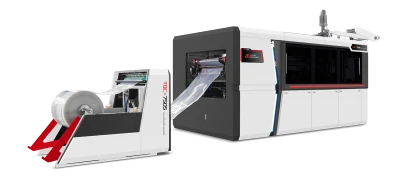
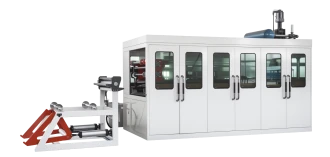
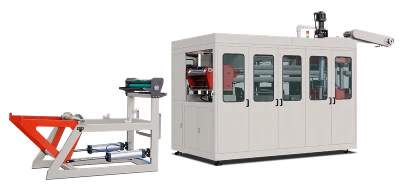
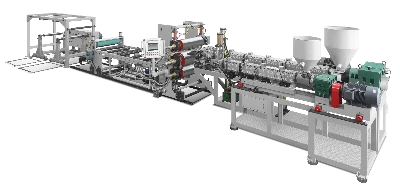
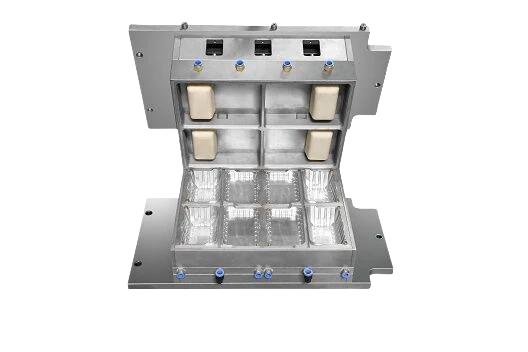
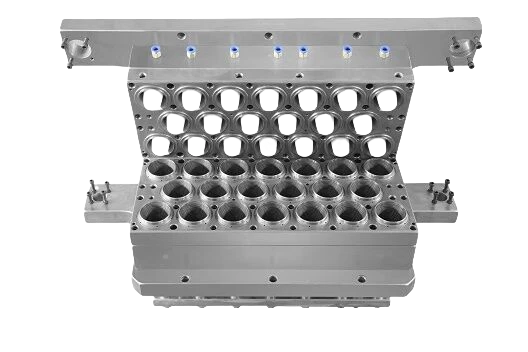
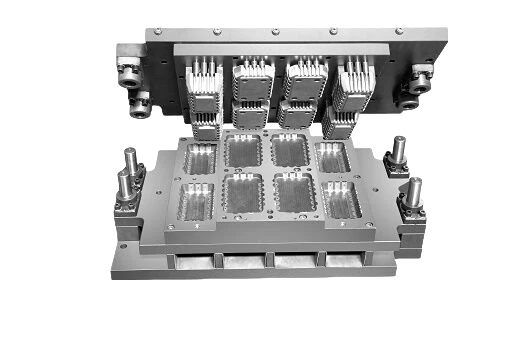
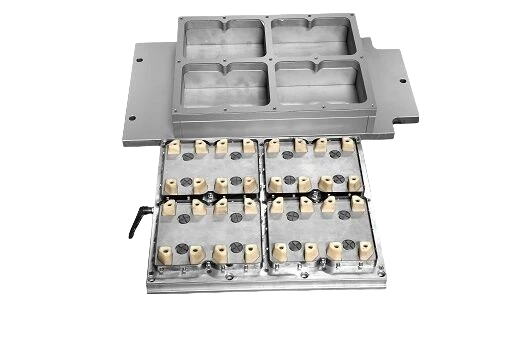
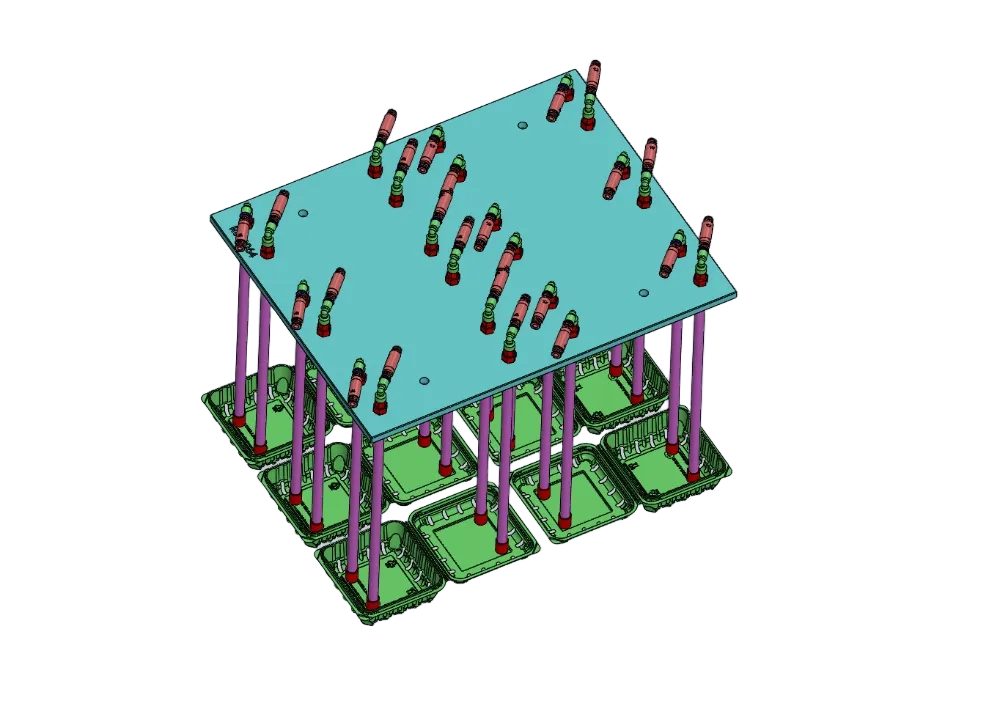

A máquina para fabricar copos de poliéster aquece o PET amorfo até uma faixa estreita de temperatura acima da sua temperatura de transição vítrea. Em seguida, uma chapa fina é moldada em um molde com temperatura controlada, e o copo é cortado no mesmo ciclo. É assim que funciona a maioria das linhas de termoformagem. A principal diferença entre o PET, o PP e o PS é que o PET precisa ser aquecido no momento certo. Se for aquecido por tempo demais, começa a cristalizar. Quando a chapa cristaliza em excesso, torna-se difícil ou impossível moldá-la corretamente. A máquina deve controlar o tempo e a temperatura de aquecimento, usar moldes frios para copos transparentes ou moldes quentes para copos cristalizados e processar chapas completamente secas.
O que muda quando a resina é PET
Cada tipo de resina impõe restrições diferentes à máquina de termoformagem. O polipropileno (PP) e o poliestireno (PS) amolecem e podem ser moldados quando aquecidos. Se a máquina aquecer lenta ou rapidamente, ou permanecer aquecida enquanto os operadores desobstruem bloqueios, normalmente é possível manter a produção durante a moldagem sem grandes problemas. O PET amorfo é diferente. Ele sai da linha de extrusão frio, em estado vítreo, com densidade de aproximadamente 1,335 g/cm³. Essa condição não é estável a longo prazo. De acordo com a ISO 1183-1, o PET totalmente cristalino tem densidade elevada, de aproximadamente 1,455 g/cm³. Como o PET cristalizado é mais difícil de moldar, a chapa deve ser moldada antes que cristalize em excesso.
A LITAI Machinery utiliza os mesmos moldes basculantes básicos, servomotores e conjuntos hidráulicos usados com outros plásticos. A principal diferença está na configuração do processo. A máquina para fabricar copos de PET precisa controlar a temperatura e secar corretamente a chapa. Seu desempenho depende não apenas do tamanho da peça moldada, mas também de como a máquina controla o calor e mantém a chapa de PET seca.
Aquecimento: janelas de tempo limitadas
A diferença entre um copo transparente de PET e um copo branco de PET depende de uma faixa de temperatura muito estreita.
O PET amorfo amolece entre 75 e 80 °C e funde entre 250 e 260 °C. A cerca de 140 °C, pode começar a cristalizar sem moldes, pois as cadeias poliméricas conseguem se mover e formar estruturas ordenadas. Esse comportamento pode ser medido por calorimetria exploratória diferencial, conforme a ISO 11357-3 e a ASTM D3418. As chapas devem ser aquecidas cuidadosamente até uma temperatura superficial de aproximadamente 110–140 °C. Os copos de polipropileno geralmente são moldados com temperaturas de chapa mais altas, em torno de 150–165 °C.
Isso altera a forma de operação dos aquecedores. As zonas de aquecimento exigem ajustes mais baixos, e os aquecedores superiores e inferiores precisam de controle mais preciso. A distância entre o último aquecedor e a estação de moldagem também deve ser curta. Depois que o PET atinge a temperatura adequada, há pouco tempo até o início da cristalização. O superaquecimento do PP pode causar flacidez, que pode ser corrigida ajustando o processo. O superaquecimento do PET pode levar à cristalização, que não pode ser revertida durante a moldagem convencional.
Dois caminhos: copos transparentes e copos cristalizados
O processo para copos transparentes de PET utiliza chapas amorfas e moldes de resfriamento, geralmente entre 15 e 25 °C. O copo esfria rapidamente, mantendo sua estrutura vítrea transparente. O resultado é um copo transparente, semelhante aos copos de poliestireno que substitui. No entanto, sua resistência ao calor é limitada pela temperatura de transição vítrea, por isso é adequado para bebidas frias ou à temperatura ambiente, e não para bebidas quentes ou reabastecimentos com líquidos quentes.
O processo de PET cristalizado utiliza moldes quentes, geralmente a temperaturas entre 140 e 170 °C. O copo permanece no molde tempo suficiente para que o material cristalize. Isso torna o copo branco e opaco e aumenta sua resistência ao calor. A ISO 306 mede o comportamento de amolecimento para ajudar a avaliar o desempenho do PET sob aquecimento; a aparência, por si só, não indica a resistência ao calor.
Ao fazer um pedido Máquina para fabricar copos de PET Para copos transparentes, o sistema requer um resfriador de molde e um ciclo de poucos segundos. Para copos cristalizados, a máquina precisa de um molde aquecido com óleo e de um ciclo mais longo, geralmente de algumas dezenas de segundos. A mudança de um processo para o outro exige alterações no sistema de aquecimento, no projeto do molde e no sistema de extração dos copos. A LITAI Machinery oferece duas configurações na mesma estrutura básica de moldagem.
| Transparente, amorfo | Cristalização | |
|---|---|---|
| Temperatura do molde | 15–25 °C, resfriado | 140–170 °C, aquecido |
| Aparência | Transparente como vidro | branco opaco |
| Temperatura de operação | Envase a frio e à temperatura ambiente | Zonas de aquecimento |
| Tempo de ciclo | Segundos | Dezenas de segundos |
Secagem e comprimento das cadeias: o que as chapas revelam
A água pode degradar o PET nas temperaturas muito altas de fusão. Por isso, a resina de PET é seca por 4–6 horas a 160–170 °C antes da extrusão. O secador deve manter o ponto de orvalho próximo de −40 °C e reduzir o teor de umidade para cerca de 0,005–0,02%, ou 50–200 ppm. A umidade deve ser medida, não avaliada pelo toque.
Mesmo pequenas quantidades de água podem danificar as cadeias poliméricas. Com 100 ppm de umidade, um quilograma de PET contém cerca de 5,6 mmol de água. Se cada molécula de água romper uma ligação éster, uma única fusão pode reduzir em cerca de um décimo o número de cadeias poliméricas de uma resina para chapas com viscosidade intrínseca de 0,80 dL/g e massa molar média de 20.000 g/mol. A viscosidade intrínseca pode diminuir aproximadamente 0,05 dL/g. Isso pode tornar o copo quebradiço e causar rachaduras na borda.
Estrias prateadas e pequenas bolhas nas paredes dos copos são sinais comuns de danos causados pela umidade. Os compradores costumam notar esses sinais primeiro, pois são fáceis de ver e fotografar. A LITAI Machinery considera a secagem da resina e o tratamento da chapa parte das especificações da linha de moldagem. Se ficar exposto entre o secador e o forno de moldagem, o PET absorve umidade novamente. Se houver dúvidas sobre a qualidade da chapa recebida, verifique sua viscosidade intrínseca por viscosimetria capilar, conforme a ISO 1628-5 ou a ASTM D4603.
Como fabricar e corrigir um copo que racha
As chapas de PET devem ser aquecidas acima da temperatura de transição vítrea antes do estiramento. Se a temperatura for muito baixa, o material poderá ceder em vez de se estirar uniformemente, e a área estirada ficará branca. Esse defeito é chamado de esbranquiçamento por tensão. As chapas também não devem ficar muito quentes, pois o PET endurece durante o estiramento. Esse endurecimento por deformação ajuda a formar copos profundos sem rasgar o fundo. Isso também significa que o material endurece rapidamente durante a moldagem. À medida que a chapa amolece, o macho deve avançar rapidamente no início e desacelerar perto do fim. O vácuo, por si só, muitas vezes não é suficiente para formar um copo cônico; por isso, costuma-se usar assistência por macho com pressão de 4–8 bar para ajudar a moldar o material.
O corte também pode afetar a qualidade do copo. As bordas são cortadas nas ferramentas de moldagem, que ajudam a manter suas dimensões dentro de ±0,2 mm em máquinas bem ajustadas. A borda também é um ponto comum de falha por ser fina, muito orientada e mais propensa a cristalizar em contato com uma ferramenta quente. Uma estria discreta na borda indicava cristalização parcial. A área parecia mais dura e provavelmente racharia antes da parede transparente adjacente.
Cortar as bordas dentro dos moldes também melhora a segurança e mantém as mãos afastadas de lâminas expostas. O projeto mecânico deve estar em conformidade com as normas de segurança pertinentes, incluindo a ISO 12100 e a ISO 13849-1. Os sistemas elétricos devem cumprir a IEC 60204-1 e os regulamentos aplicáveis a máquinas, incluindo o Regulamento (UE) 2023/1230.
| O que você vê | O que isso indica |
|---|---|
| paredes ou bordas branco-leitosas | Abaixo da transição: imagens |
| Estrias prateadas, espuma delicada | A chapa está úmida, não defeituosa. |
| Faixa turva e, depois, bordas rachadas | Cristalização das bordas |
| Parede lateral espessa, base finíssima | Assistência insuficiente do macho |
Produção: mesmas ferramentas, resultados diferentes
Mesmo que as máquinas para fabricar copos de PET e as linhas de produção de polipropileno operem a velocidades semelhantes, seus volumes de produção são diferentes. A diferença está nas necessidades de aquecimento e nas condições de moldagem.
Considere uma chapa de PET de 0,5 mm de espessura e densidade de 1,335 g/cm³. Uma chapa de 730 × 320 mm pesa cerca de 156 gramas e, aquecida de 25 °C a 130 °C, requer aproximadamente 28 kJ, considerando uma capacidade calorífica específica de 1,7 kJ/kg·K. A 15 ciclos por minuto, a demanda de calor para moldagem é de aproximadamente 7 kW.
No caso do polipropileno, chapas de 140 g aquecidas de 25 °C a 155 °C, com capacidade calorífica específica de 1,9 kJ/kg·K, requerem cerca de 35 kJ por ciclo. Operando a 20 ciclos por minuto, a demanda de calor é de quase 11 kW. Isso significa que os fornos para PET precisam de menos calor para moldar o material.
A principal diferença está na produção. Um molde de 36 cavidades pode produzir 540 copos por minuto, ou cerca de 32.400 copos por hora. A 20 ciclos por minuto, o mesmo molde pode produzir 720 copos por minuto, ou cerca de 43.200 copos por hora.
Os sistemas de secagem também consomem energia. A 160–170 °C, secar cerca de 140 kg de chapa de PET por hora aumenta a demanda de calor em aproximadamente 10 kW, sem contar a energia necessária para regenerar o dessecante. Por isso, a LITAI Machinery define os requisitos práticos das linhas de produção de PET considerando tanto os secadores quanto as máquinas de moldagem.
O que os copos de PET não podem fazer?
O PET tem a vantagem de ser amplamente coletado e reciclado. Os copos de PET também podem atender aos padrões de design para reciclagem. No entanto, os copos de PET amorfo começam a amolecer por volta de 70–80 °C, o que os torna inadequados para envase a quente, processamento em retorta ou lavagem comercial de louças. O PET também é sensível a amassados e pode ser danificado por substâncias fortemente alcalinas, o que o torna inadequado para algumas aplicações com pH mais elevado.
O PET não é biodegradável e não atende aos requisitos de compostabilidade das normas EN 13432 ou ASTM D6400. A partir de setembro de 2026, a Diretiva 2024/825 considera práticas comerciais desleais as alegações ambientais não comprovadas.
As regras para materiais em contato com alimentos também se aplicam aos copos de PET. Nos Estados Unidos, o 21 CFR 177.1630 trata do tereftalato de polietileno. Na Europa, os requisitos para materiais destinados ao contato com alimentos são estabelecidos pelo Regulamento (CE) n.º 1935/2004 e pelo Regulamento (UE) n.º 10/2011 da Comissão. O PET reciclado deve ser proveniente de um processo de reciclagem autorizado pelo Regulamento (UE) 2022/1616. Esse regulamento autoriza processos de reciclagem, e não os materiais reciclados em geral. Atualmente, os requisitos de conteúdo reciclado da Diretiva (UE) 2019/904 aplicam-se a garrafas de bebidas, não a copos.
Perguntas frequentes
PET e polipropileno podem ser processados na mesma linha?
A estrutura de moldagem funciona porque a LITAI Machinery fabrica máquinas para diferentes plásticos. No entanto, as ferramentas e o sistema de aquecimento devem ser adaptados a cada material. O PET exige mais controle e, geralmente, temperaturas mais baixas nas ferramentas. Devido à faixa estreita de moldagem, também é necessário um processo mais suave. As chapas devem ser secas antes de entrar no forno.
Por que os copos de PET às vezes ficam turvos?
Uma área branca leitosa indica que o material foi estirado abaixo da temperatura de transição vítrea. Uma névoa em toda a peça, inclusive na aba não moldada, pode indicar que a chapa começou a cristalizar no forno. Pequenas bolhas ou estrias prateadas geralmente indicam umidade na chapa. Cada problema exige uma solução diferente.
Quais são os erros mais comuns nas especificações?
Escolha o copo de acordo com a aplicação térmica, não apenas pela aparência. Um copo transparente de PET amorfo e um copo opaco de PET cristalizado podem ser produzidos na mesma máquina para fabricar copos de PET e ter aparência igualmente perfeita. No entanto, a resistência ao calor pode variar em mais de 100 graus. Se você encomendar copos de PET sem especificar se serão usados com conteúdo frio ou quente, poderá receber um sistema de aquecimento e moldagem inadequado.
As etapas básicas de uma máquina para fabricar copos de PET são as mesmas de outras linhas de termoformagem: desenrolar, aquecer, moldar, resfriar, aparar e empilhar. As principais diferenças são a faixa estreita de temperatura de moldagem, a necessidade de secar a chapa até níveis muito baixos de umidade e a escolha entre moldes quentes e resfriados para copos transparentes e moldes quentes para copos resistentes ao calor. Desenhos, profundidades de moldagem e opções de moldes para copos, bandejas e recipientes de polipropileno, PS, PET e PLA estão disponíveis em litaimachinery.com.
Fonte das informações
- ISO 11357-3, ASTM D3418 e ISO 306 — fusão, cristalização e temperatura de amolecimento Vicat de termoplásticos
- ISO 1183-1 e ISO 1628-5, com ASTM D4603 — densidade de plásticos não celulares e viscosidade intrínseca de poliéster termoplástico
- ISO 12100, ISO 13849-1, IEC 60204-1 e Regulamento (UE) 2023/1230 — avaliação de riscos de máquinas, segurança dos sistemas de controle, equipamentos elétricos e marco regulatório da UE para máquinas
- Regulamento (CE) 1935/2004, Regulamento (UE) 10/2011 da Comissão e 21 CFR 177.1630 — materiais e polímeros em contato com alimentos
- Regulamento (UE) 2022/1616 — reciclagem de materiais plásticos em contato com alimentos e processos de reciclagem autorizados
- Diretiva (UE) 2019/904 e Diretiva (UE) 2024/825 — metas para plásticos de uso único e comprovação de alegações ambientais
- EN 13432 e ASTM D6400 — compostabilidade de embalagens