
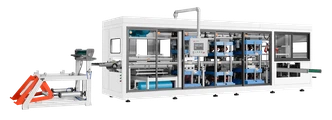
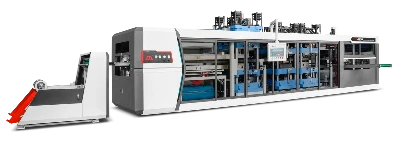

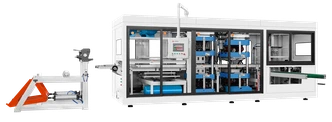
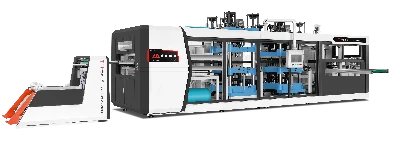
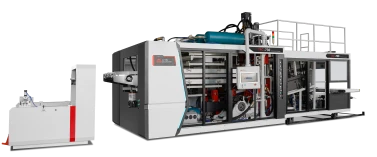
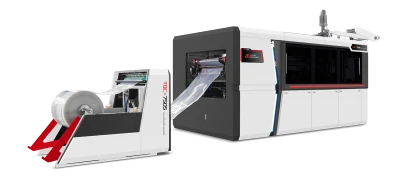
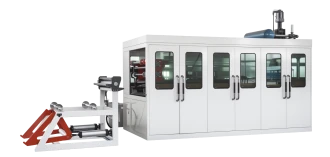
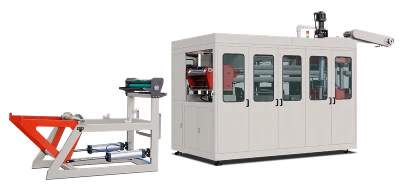
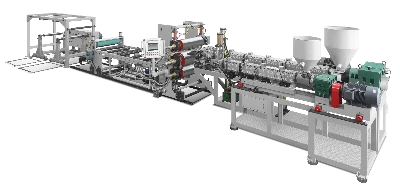
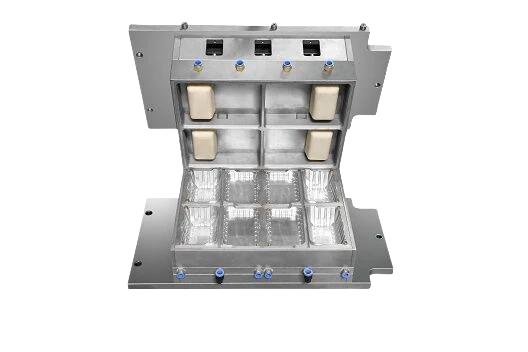
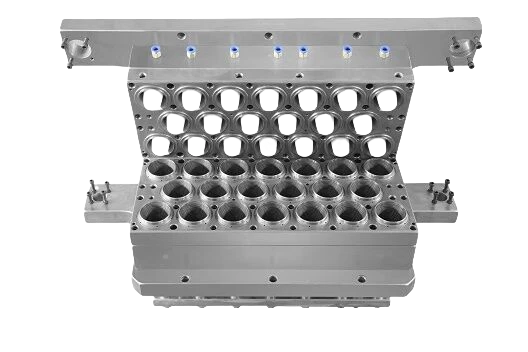
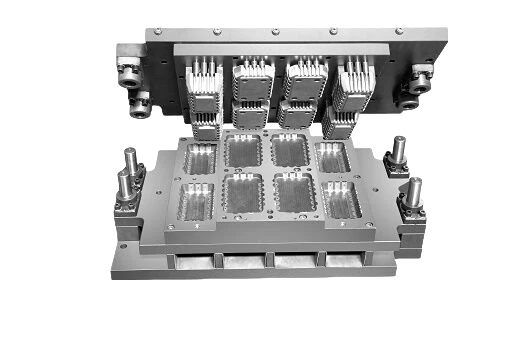
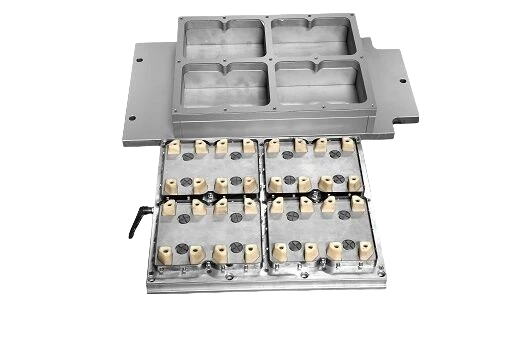

Máquina de fabricação de copos plásticos Aquece uma chapa plana de PP, PS, PET ou PLA até amolecer. Em seguida, usa vácuo e ar comprimido a 8 bar para conformá-la em um molde resfriado a água. A chapa esfria e assume o formato de um copo. No mesmo ciclo, um molde corta o copo e o separa da chapa.
As máquinas não derretem o plástico nem usam moldagem por injeção. As paredes do copo são formadas a partir da chapa original e ficam mais finas nos pontos em que o material se estica. O sistema de aquecimento, a pressão do ar e o corte no molde afetam a espessura das paredes, o formato da borda e a velocidade de produção.
As estações operam em uma sequência fixa
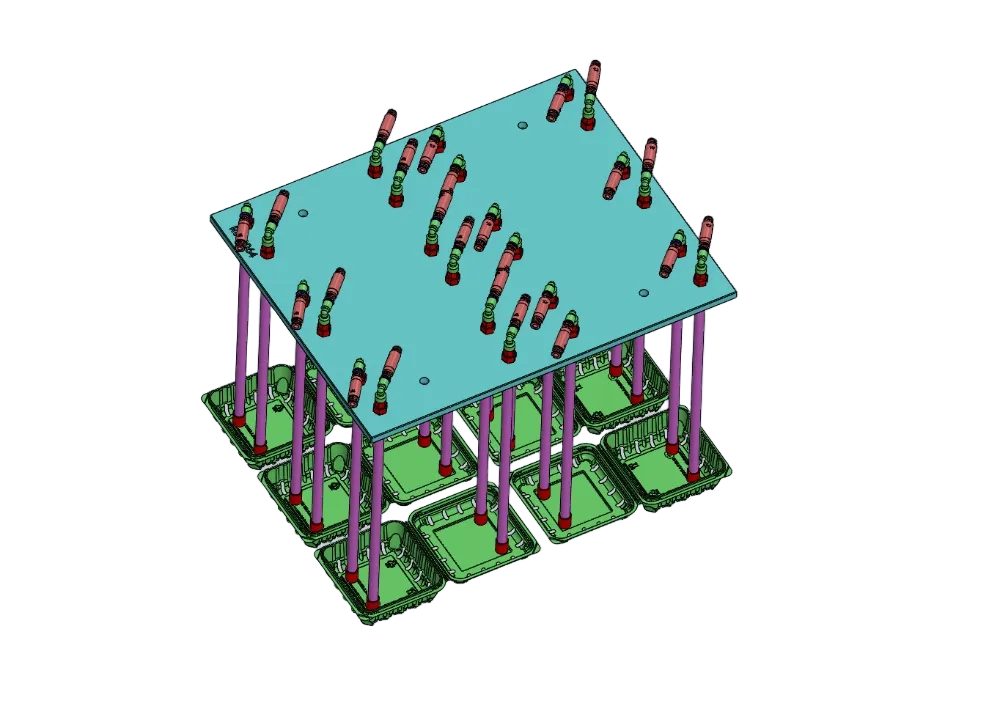
As máquinas de fabricação de copos plásticos executam uma série de etapas interdependentes. Primeiro, os rolos de alimentação avançam a chapa pelo comprimento de um molde. Em seguida, o aquecedor é posicionado e aquece a chapa por 8–20 segundos, dependendo da espessura. Depois que o aquecedor se retrai, o molde se fecha. O vácuo e o ar comprimido dão forma à chapa, enquanto os canais de resfriamento do molde de alumínio a resfriam. Um punção separa os copos da chapa, e eles são recolhidos por um empilhador de esteira ou por um robô. As sobras são enviadas ao granulador para reciclagem.
Cada etapa precisa ser concluída antes que a seguinte comece. O molde não pode se fechar até que o aquecedor se retraia, e o punção não pode cortar os copos antes que estejam frios o bastante para serem removidos. Por isso, um aquecimento ou empilhamento lento pode paralisar toda a linha de produção.
A segurança da máquina também é importante. A avaliação de riscos segue a ISO 12100, os equipamentos elétricos seguem a IEC 60204-1 e os sistemas de comando de segurança são projetados para atender aos níveis de desempenho da ISO 13849-1. Essas normas ajudam os fabricantes a cumprir os requisitos da União Europeia para máquinas, estabelecidos no Regulamento (UE) 2023/1230.
A LITAI Machinery utiliza um sistema de gestão da qualidade ISO 9001 para fabricar máquinas com moldes basculantes e estruturas servoacionadas ou hidráulicas. Essas máquinas têm profundidade máxima de moldagem de 125–180 mm e largura de chapa de 770 mm.
O aquecimento precisa atingir a janela de processamento, não apenas uma temperatura específica
Na máquina de fabricação de copos plásticos, as chapas precisam estar na temperatura adequada para esticar sem rasgar. A temperatura não deve ser tão alta que a chapa ceda em direção ao aquecedor ou comece a rachar. Para PP, a faixa é de aproximadamente 150–165 °C; para HIPS, cerca de 120–140 °C; e para PET amorfo, aproximadamente 110–130 °C. Para PLA, a temperatura é de cerca de 90 °C. Como o PLA amolece a temperaturas mais baixas, sua faixa de processamento é limitada. O ponto de amolecimento pode ser medido pelo ensaio de Vicat, conforme a ISO 306, ou pelo ensaio de temperatura de transição, conforme a ASTM D3418.
Dois problemas comuns afetam essa faixa de temperatura. O primeiro é a flacidez da chapa. Quando amolece, ela perde sustentação; por isso, uma chapa de 0,3 mm cede muito mais rápido do que uma de 1,8 mm. É por isso que os aquecedores são divididos em zonas, com os níveis de calor ajustados na parte superior e inferior. Muitas vezes, a parte inferior é mantida mais fria para reduzir a flacidez.
O segundo problema é a variação do tempo de aquecimento. A temperatura e o tempo de ciclo do aquecedor devem ser ajustados em conjunto. Se a máquina for configurada usando uma chapa mais espessa do que a utilizada na produção, a superfície poderá formar bolhas ou ficar esbranquiçada.
O que dá forma ao copo
Geralmente, as três forças são usadas em conjunto. O vácuo, sozinho, pode gerar uma diferença de pressão de aproximadamente 1 bar, suficiente para bandejas rasas e copos baixos e largos. A moldagem por pressão funciona de outra maneira: o ar comprimido, entre 4 e 8 bar, empurra a chapa aquecida contra o molde. Isso produz bordas mais definidas, cantos inferiores mais precisos e menos material sobrando entre cavidades próximas.
O macho auxiliar resolve outro problema. O macho aquecido empurra a chapa para baixo antes que o ar comprimido ou o vácuo conclua a moldagem. Isso direciona mais material para as paredes laterais e evita que uma quantidade excessiva seja puxada do fundo.
O método adequado depende da razão de estiramento, calculada dividindo a profundidade do copo pelo diâmetro da abertura. Abaixo de 1, geralmente basta usar ar ou vácuo. Entre 1 e 1,5, o macho auxiliar ajuda a evitar espessuras irregulares nas paredes.
| Método de moldagem | Pressão disponível | Ideal para: | Ofertas e descontos |
|---|---|---|---|
| Somente vácuo | Cerca de 1 bar | bandeja rasa, copo baixo e largo | Borda pouco definida |
| Vácuo com assistência de macho | Pré-estiramento 1Baga | Copo profundo com razão de estiramento superior a 1,2 | Marcas do macho auxiliar e controle adicional de temperatura |
| Pressão com assistência de macho | 4–8 bar | Copo fino com borda bem definida | Custo do molde, projeto dos respiros |
| Somente pressão | 4–8 bar | As paredes são uniformes e o estiramento é moderado. | Material estirado entre cavidades fechadas |
O molde de corte determina se o copo está pronto para ser vendido
A rebarbação transforma a peça moldada em um produto acabado. Na maioria das linhas automatizadas, ela ocorre no mesmo ciclo. Enquanto o copo ainda está no molde, uma lâmina de aço ou um punção desce e separa cada copo da chapa. Isso evita que o copo se desloque entre a moldagem e o corte.
Isso ajuda a manter as dimensões da borda dentro de ±0,2 mm. As bordas são cortadas com as mesmas ferramentas usadas para formar o copo, evitando erros adicionais entre as etapas de resfriamento, contração e corte. Prensas de rebarbação separadas e cortes fora de linha exigem mais manuseio e um segundo conjunto de dispositivos, além de poderem causar erros de alinhamento que o corte integrado ao molde evita.
O punção também determina o formato de encaixe dos copos. Isso é importante para a produção e a venda. Se a borda for um pouco grande demais, os copos podem não se separar corretamente no dispensador, e os compradores podem culpar o produto.
Velocidade não é produção
A velocidade nominal de uma máquina de fabricação de copos plásticos não é igual à produção real. Os folhetos muitas vezes informam a velocidade sem carga de produção. O molde basculante pode girar 48 vezes por minuto. Máquinas servoacionadas e hidráulicas maiores podem executar de 30 a 35 ciclos de moldagem por minuto. Esses números indicam a rapidez com que a máquina se movimenta, não a velocidade com que cada copo é aquecido e resfriado.
Veja um exemplo real. Um molde de 730 × 320 mm pode produzir copos com 78 mm de diâmetro e passo de 80 mm. Ele tem 9 cavidades por fileira e 4 fileiras, totalizando 36 cavidades. Com PP de 0,6 mm, a velocidade real é de 20 ciclos por minuto, o que permite produzir 720 copos por minuto, ou cerca de 43.000 por hora. Se for considerada uma velocidade nominal de 48 ciclos por minuto, parecerá que o mesmo molde produz 1.728 copos por minuto — 2,4 vezes a produção real.
O aquecimento ajuda a explicar essa diferença. Cerca de 140 g de polipropileno passam pela máquina a cada ciclo. Aquecer esse material de 25 °C a 155 °C, considerando um calor específico de aproximadamente 1,9 kJ/kg·K, exige cerca de 35 kJ. A 20 ciclos por minuto, isso requer de 11 a 12 kW de energia líquida, sem contar as perdas por radiação.
Isso também explica por que a troca rápida de moldes pode ser mais útil do que uma velocidade nominal maior. A LITAI Machinery informa que suas máquinas servoacionadas permitem trocar o molde em até 20 minutos. Essa rapidez economiza tempo na linha de produção ao alternar entre diferentes tamanhos de copo.
A espessura das paredes é o que mais falta na maioria dos copos
A espessura da parede de um copo termoformado não é uniforme. Um erro comum é confundir a espessura da chapa com a espessura do copo. O material se estica do fundo até as paredes laterais; assim, uma chapa de 0,6 mm pode resultar em um copo com parede de 0,5 mm, borda de mm e fundo de 0,18 mm.
Três fatores afetam a espessura das paredes. A razão de estiramento influencia a distribuição da espessura do material. O macho auxiliar e a moldagem por pressão ajudam a reduzir a diferença entre a espessura da parte superior e a do fundo, passando de cerca de 3:1 para menos de 2:1. A temperatura do molde também é importante. Moldes aquecidos permitem que a chapa se estique por mais tempo antes de esfriar e parar, mas também aumentam o tempo de ciclo.
Os dados do ensaio de tração, medidos conforme a ISO 527-3, ajudam os operadores a configurar o processo de moldagem. A classificação da resina, por si só, não fornece informações suficientes. Por isso, a LITAI Machinery informa uma tolerância de moldagem de ±0,2 mm, em vez de usar a espessura da chapa como principal referência.
Para reduzir a espessura da chapa com segurança, primeiro identifique a parte mais fina do copo. Corte uma amostra em pequenos pedaços e meça a espessura das paredes em diferentes pontos.
A mudança de resina exige mais do que alterar os parâmetros da máquina
Trocar de material não consiste apenas em alterar as configurações da máquina. O PP é moldado a temperaturas elevadas e tem uma ampla faixa de processamento. Também é adequado para a termoformagem profunda e pode ser usado com conteúdos quentes. Por isso, é frequentemente considerado uma alternativa aos copos de papel.
O HIPS é uma opção de baixo custo. É fácil de moldar e imprimir, mas pode quebrar com impactos. O PET exige condições diferentes: a chapa precisa estar seca e a faixa de temperatura de moldagem é estreita. Para copos destinados a bebidas quentes, o molde e o ciclo também precisam levar em conta a cristalização, e não apenas o amolecimento. A ISO 11357-3 mede o comportamento de fusão e cristalização e ajuda a determinar o processo adequado.
O PLA é bem moldado entre 90 e 120 °C, mas pode deformar quando recebe um líquido quente. Para reduzir esse risco, escolha o tipo de PLA e a espessura de parede adequados.
Máquinas compatíveis com PP, PS, PET, PVC e PLA podem contar com aquecedores, sistemas de vácuo e sistemas de descarga adequados a esses materiais. Isso não significa, porém, que uma única configuração servirá para todos. A LITAI Machinery fornece linhas de produção para PP, PS, HIPS, PET, PVC e materiais misturados com amido de milho. Por isso, é importante escolher adequadamente tanto as zonas de aquecimento quanto os sistemas de empilhamento.
A conformidade para contato com alimentos também depende dos ingredientes. O Regulamento (CE) nº 1935/2004 e o Regulamento (UE) nº 10/2011 da Comissão aplicam-se aos materiais relevantes destinados ao contato com alimentos na União Europeia. Nos Estados Unidos, o FDA 21 CFR 177.1520 abrange determinados polímeros de olefinas. A conformidade depende do polímero e de seus aditivos. O uso de PP não garante, por si só, que os copos atendam aos requisitos; isso deve ser verificado para cada material e formulação.
Perguntas frequentes
Esta máquina produz copos diretamente a partir de grânulos de resina?
Não. Os copos são feitos a partir de chapas. É possível usar linhas de produção completas com uma extrusora de chapas ou comprar rolos de chapa. Primeiro, os grânulos são transformados em chapas finas. Depois, a tolerância de espessura da chapa influencia o processo de moldagem.
Qual é a profundidade máxima de copo que uma máquina pode moldar?
As máquinas atuais podem formar copos com até 180 mm de profundidade. As máquinas hidráulicas normalmente atingem 125 mm. A principal limitação não é apenas a profundidade do copo: a razão de estiramento também importa. Um copo com 180 mm de profundidade e 90 mm de diâmetro exige macho auxiliar, moldagem por pressão e controle cuidadoso da temperatura do molde para garantir a resistência do fundo.
Por que o fundo do copo é fino e as bordas são grossas?
Isso acontece porque a chapa se estica do centro em direção às laterais. O material no fundo se alonga e fica mais fino, enquanto a borda conserva mais da espessura original porque se estica menos. O uso de um macho auxiliar, de maior pressão de moldagem e de um molde aquecido ajuda a direcionar mais material para as paredes laterais. Ainda assim, não é possível eliminar completamente as diferenças de espessura.
O que verificar durante um teste de produção
A qualidade dos copos plásticos produzidos depende da qualidade do material utilizado. Faça suas próprias medições e registros, em vez de confiar nos folhetos. Corte um copo e meça a espessura da borda, das paredes laterais e do fundo. As diferenças entre essas medidas são mais importantes do que a espessura média. Meça continuamente o diâmetro da borda de 20 copos para verificar a variação real de tamanho. Cronometre o ciclo completo, incluindo aquecimento, resfriamento e rebarbação, e não apenas o tempo de funcionamento da máquina sem carga. Pese as sobras após a moldagem e compare-as com o peso do copo acabado. Uma máquina bem equipada pode gerar pouco desperdício. Teste as amostras nas condições da ISO 291 e avalie se atendem aos requisitos.
Fonte de informação
ISO 12100:2010 — Segurança de máquinas: princípios gerais de projeto, avaliação de riscos e redução de riscos
ISO 13849-1 — Partes de sistemas de comando relacionadas à segurança: nível de desempenho
IEC 60204-1 — Equipamento elétrico de máquinas industriais
Regulamento (UE) nº 2023/1230 — Colocação de máquinas no mercado europeu
ISO 9001:2015 — Sistemas de gestão da qualidade: requisitos
ASTM D3418 — Determinação das temperaturas de transição de polímeros por calorimetria diferencial de varredura
ISO 11357-3 — Temperatura e entalpia de fusão e cristalização
ISO 306 — Temperatura de amolecimento Vicat de termoplásticos
ISO 527-3 — Propriedades de tração de filmes e chapas
ISO 291 — Atmosferas padrão para condicionamento e ensaio de plásticos
Regulamento (CE) nº 1935/2004 — quadro regulamentar para materiais em contato com alimentos; Regulamento (UE) nº 10/2011 da Comissão — materiais plásticos destinados ao contato com alimentos
FDA dos EUA, 21 CFR 177.1520 — Polímeros de olefinas
Diretiva 2019/904 — Redução do impacto de determinados produtos de plástico de uso único