
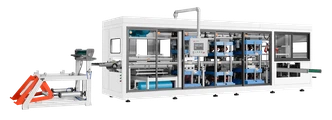
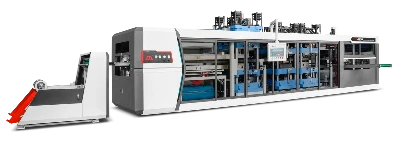

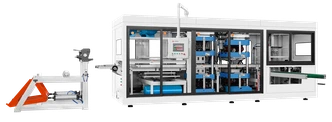
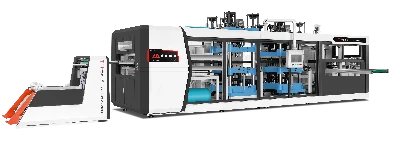
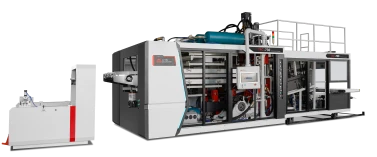
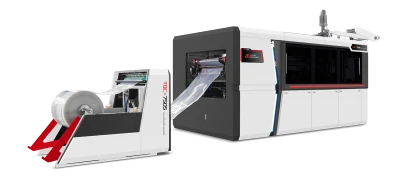
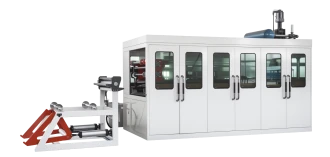
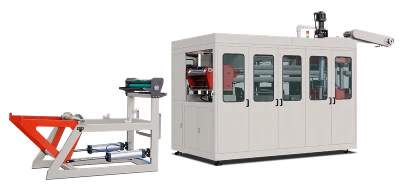
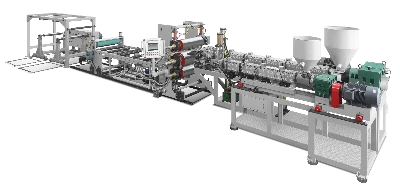
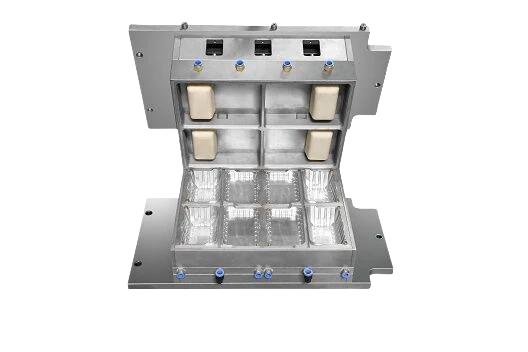
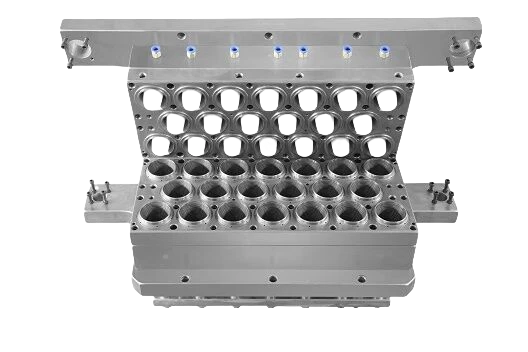
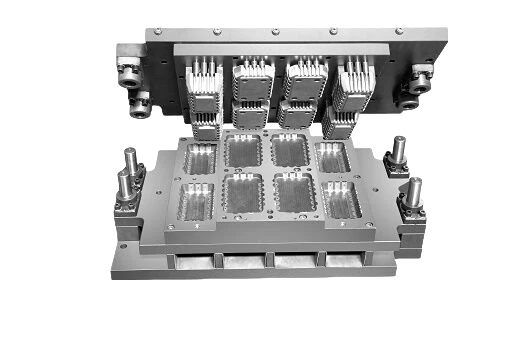
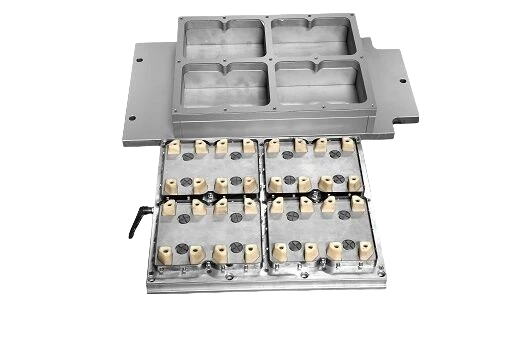
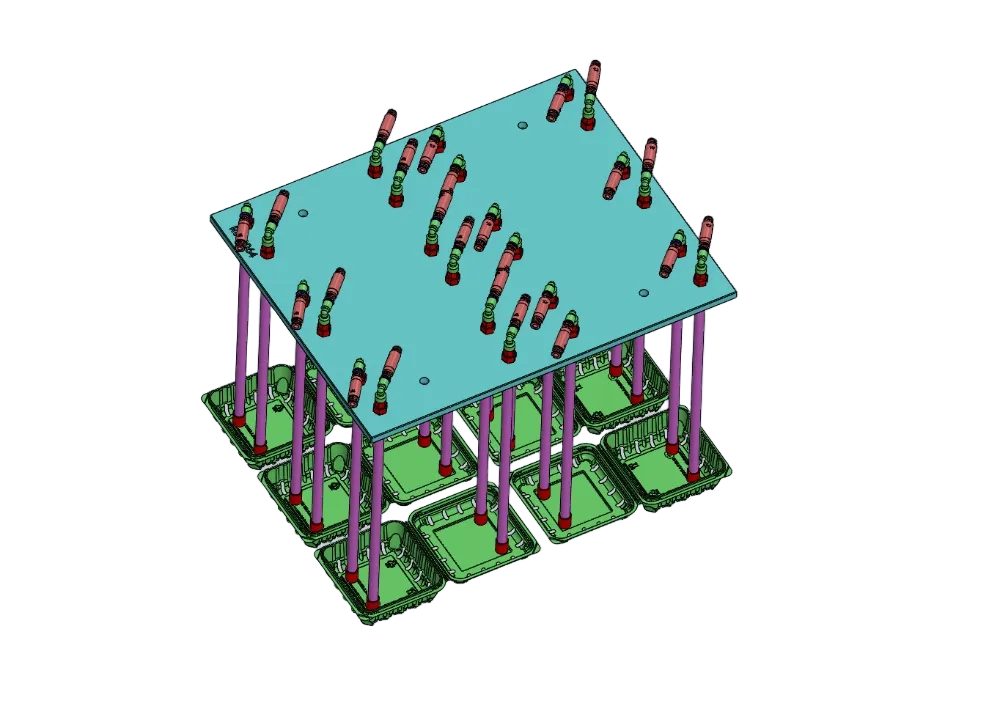

A diferença não está na estação de moldagem nem no sistema de vácuo. Os carregadores manuais de papel e as máquinas para copos plásticos usam o mesmo processo: aquecer a chapa, pressioná-la contra um molde frio para dar forma e, em seguida, cortá-la. A principal diferença é quantas vezes o operador precisa manusear uma chapa ou um produto durante cada ciclo. Em uma máquina semiautomática, os operadores alimentam o papel, retiram a peça conformada e depois usam uma máquina de corte separada. Em uma linha de produção totalmente automatizada, o papel é alimentado em rolo, a máquina corta os copos no molde e, em seguida, uma empilhadeira conta e recolhe os copos prontos.
A palavra "automático" abrange três tipos diferentes de operação
Quase nenhuma máquina faz tudo sozinha. Por isso, as especificações de automação da máquina de copos plásticos devem indicar quais destas três tarefas ela executa. A primeira é a alimentação das chapas: o papel pode ser alimentado por rolos servoacionados, ou os operadores podem inserir as chapas na máquina a cada ciclo. A segunda é a remoção e o corte dos copos. A máquina pode cortar os copos no molde, ou as chapas aquecidas podem ser transferidas para prensas separadas para o corte. A terceira é o descarte dos resíduos. A própria máquina pode encaminhar o papel restante para um granulador, ou o operador pode removê-lo manualmente.
Máquinas que alimentam o papel automaticamente, mas exigem que os operadores aparem os copos e removam as sobras, costumam ser chamadas de alimentadores de papel semiautomáticos. O termo "automático" não é claro, a menos que o fornecedor especifique quais operações são realizadas pela própria máquina. O mais importante é saber quantas vezes o operador precisa manusear as chapas ou os produtos em cada ciclo. Sempre que um operador entra na área das ferramentas, há um risco de segurança. Uma avaliação de riscos conforme a ISO 12100 ajuda a identificar esses riscos. As máquinas para copos da LITAI Machinery integram alimentação, aquecimento, moldagem e corte. Módulos de empilhamento, contagem e coleta de resíduos de papel podem ser adicionados.
| Operações durante o ciclo | Processo semiautomático | Processo automático | Qual é a diferença? |
|---|---|---|---|
| Alimentação de chapas | Chapas cortadas manualmente | Alimentação contínua por rolo | Um operador por máquina |
| Extração e acabamento | Retire as chapas aquecidas e corte-as separadamente. | Punção dentro do molde em circulação | Marcas de manuseio, segunda fixação; |
| Empilhados | Manual | Empilhadeira de correia ou máquina de empilhamento mecânico | Duas ou três pessoas |
| Resíduos | Retirada manual | Partículas e retornos | Materiais e mão de obra |
O que mais os operadores precisam fazer nas máquinas semiautomáticas?
Os operadores realizam várias etapas no carregador manual a cada ciclo: posicionam as chapas, prendem-nas, aguardam o aquecimento, observam o processo de conformação, abrem a máquina, retiram as chapas aquecidas com luvas, levam-nas à prensa de corte e recolhem os copos. A máquina aguarda o operador em cada etapa, e o resultado depende de como ele trabalha. Se a chapa for posicionada alguns milímetros fora do centro, o material poderá esticar de maneira desigual. Se o operador demorar para retirar a chapa conformada, ela poderá esfriar e contrair no molde. O custo da mão de obra é apenas parte do problema. A estabilidade da qualidade do produto também é importante. A descarga manual também aproxima as mãos do operador de uma zona quente a cada ciclo. Os carregadores manuais exigem proteção adicional porque a área de carregamento é uma abertura na proteção da máquina. O intertravamento de segurança dessa abertura pode exigir um nível de desempenho superior ao de outros dispositivos de segurança da máquina.
A verdadeira origem das diferenças de velocidade
A diferença entre as linhas de produção semiautomáticas e as de copos plásticos é evidente, mas a produção não é o único fator que afeta os custos. Um carregador manual com chapa de 600 × 400 mm e 12 cavidades pode operar a 0,8 ciclo por minuto, considerando alimentação, aquecimento, conformação, descarga e corte. Pode produzir entre 600 e 1.200 copos por hora e exige dois ou três operadores. Um Máquina automática para fabricação de copos plásticos Uma linha com molde de 730 × 320 mm e 36 cavidades pode operar a 20 ciclos por minuto. Um operador pode produzir cerca de 43.000 copos por hora.
A diferença de produção é de cerca de 35 vezes. Isso se deve principalmente ao aumento do número de cavidades, de 12 para 36, e à alimentação contínua por rolo, que não para para a troca de chapas. O restante se deve à forma como a máquina funciona. Os carregadores manuais precisam aguardar o aquecimento e a descarga manual. As linhas automáticas de fabricação de copos plásticos aquecem, conformam e cortam o papel em um único processo.
A automação reduz o tempo de espera, mas não altera as necessidades básicas de aquecimento dos materiais. Aquecer PP de 0,6 mm de 25 °C a 155 °C ainda requer cerca de 35 kJ/W, considerando uma capacidade térmica específica de aproximadamente 1,9 kJ/kg·K. Por isso, a taxa real de produção tende a ficar mais próxima de 20 ciclos por minuto do que dos 30 a 48 ciclos por minuto indicados em alguns folhetos. As normas ISO 306 e ISO 527-3 abrangem ensaios de materiais, mas não definem diretamente a taxa de produção da máquina.


Como comparar os custos de mão de obra com a produção equivalente
Para fazer uma comparação justa, é preciso comparar máquinas que produzam a mesma quantidade de copos, e não apenas uma máquina com uma linha de produção. Uma linha que produz cerca de 43.000 copos por hora pode substituir aproximadamente 36 carregadores manuais, cada um produzindo 1.200 copos por hora. Cada carregador manual exige dois ou três operadores, totalizando cerca de 90 pessoas, em comparação com apenas uma na linha automatizada.
Quando o custo é calculado por mil copos, o principal benefício de uma linha automática de fabricação de copos plásticos é a redução do custo da mão de obra. A ISO 22400-2 fornece um método para medir o desempenho da produção. Uma medida útil é o número de horas necessárias para produzir determinada quantidade de copos. O processamento manual leva cerca de 2,1 horas por 1.000 copos, enquanto as linhas automatizadas consomem cerca de 0,023 hora de mão de obra. Com o custo da mão de obra em torno de US$ 3 por hora, a operação manual custa aproximadamente US$ 6,20 por mil copos, e a linha automática, cerca de US$ 0,07 por mil copos. A diferença é de aproximadamente US$ 0,006 por copo, antes de considerar os custos de desperdício e energia.
As linhas de produção automáticas também podem consumir menos energia porque operam a uma velocidade constante, em vez de parar entre as chapas. A ISO 50001 fornece orientações sobre gestão de energia. Se uma linha automatizada custa US$ 100.000 a mais do que um equipamento manual, apenas a economia com mão de obra poderia compensar esse investimento após a produção de 16 milhões de copos. O retorno real depende da produção, dos salários, do consumo de energia e dos índices de refugo.
Custo de reposição, área ocupada e conjunto de máquinas
Nos processos manuais, não é possível aumentar a produção simplesmente usando uma máquina maior. É preciso adquirir mais máquinas, o que cria novos problemas. Trinta e seis máquinas e suas cortadoras ocupam muito espaço. Cada máquina também precisa de suas próprias proteções de segurança, manutenção e alimentação de ar comprimido. As linhas automáticas ocupam menos espaço. Só a estrutura de moldagem tem cerca de 8 metros de comprimento, e uma única linha pode substituir várias máquinas.
As trocas rápidas também são importantes. Se uma linha de produção automatizada leva meio dia para mudar o tamanho de um copo, ela pode acabar produzindo apenas um modelo. Nesse caso, reduzir o tempo de troca é mais vantajoso do que alcançar uma velocidade máxima mais alta. A LITAI Machinery afirma que sua máquina totalmente servoacionada permite trocar as ferramentas em 20 minutos e recuperar as configurações de produção salvas. Isso permite que a linha produza copos de vários formatos e tamanhos com menos tempo de preparação.
Se for mais fácil comprar uma máquina semiautomática
A partir de determinado nível de produção, as máquinas manuais são a escolha certa. Uma máquina operando em um turno pode ser suficiente para produzir centenas de milhares de copos por mês. Se a demanda for baixa, a capacidade da máquina não será um problema importante. Uma linha automática pode representar um desperdício de dinheiro se ficar ociosa.
Máquinas semiautomáticas também são uma boa opção para alguns materiais. Chapas plásticas espessas, de 2 a 3 mm, e chapas pré-secadas, como PET, que precisam ser conformadas, podem ser mais fáceis de manusear quando os operadores carregam cada chapa manualmente. Os rolos de alimentação podem aumentar a tensão na chapa. A ISO 11357-3 explica como medir o comportamento de fusão e cristalização dos plásticos, o que ajuda na seleção de materiais e no controle do processo.
Um ciclo de produção curto é outro motivo para escolher máquinas semiautomáticas. Moldes com menos cavidades costumam ser muito mais baratos do que moldes multicavidades para linhas automáticas. Isso faz delas uma opção melhor para novos produtos cuja demanda de mercado ainda não foi comprovada. É possível produzir amostras em máquinas semiautomáticas e testá-las nas condições da ISO 291 antes de compará-las com componentes de produção.
O que poderia substituir a palavra "automático"?
Peça informações sobre as operações, não adjetivos. Uma especificação que vale a pena registrar deve listar as tarefas manuais que ainda são necessárias em um ciclo normal, o número de pessoas exigido, o tempo de operação em segundos por ciclo, como são alimentados o papel e o rolo, o diâmetro do rolo, se o corte é feito no molde, como os resíduos saem da máquina e como o tempo economizado é realmente transferido para a produção de outros copos. Solicite um molde compatível com o conjunto revisado de desenhos e pergunte qual sistema de qualidade o controla: a LITAI Machinery adota um sistema de qualidade ISO 9001 e divulga recursos de conformação e corte no molde, empilhamento automático, contagem e coleta de resíduos de papel — afirmações desse tipo devem constar por escrito nas especificações, em vez de serem aceitas apenas como nomes de categorias. Depois, pergunte o que acontece com o produto entre a máquina e a mesa de embalagem: é nesse trecho que começam a se aplicar os requisitos de projeto higiênico para máquinas de processamento de alimentos.
Perguntas frequentes
Automação completa significa que não há operadores na linha de produção?
Não. Isso significa que os operadores não precisam manusear o produto durante o ciclo de moldagem e acabamento. Ainda pode ser necessário trocar os rolos de chapa, limpar obstruções, inspecionar amostras e monitorar as máquinas. Uma maneira melhor de medir a automação é contar quantas vezes um operador manuseia o produto a cada 1.000 copos, em vez de contar quantas pessoas estão por perto.
É possível atualizar as máquinas semiautomáticas posteriormente?
Parcialmente. Equipamentos de empilhamento e sistemas de descarte de resíduos muitas vezes podem ser adicionados à saída da máquina. É difícil adicionar o acabamento por matriz porque ele depende da estação de moldagem e do molde. Não é simplesmente um acessório extra.
Quais copos produzidos por máquina têm maior estabilidade?
Os resultados das linhas de produção totalmente automatizadas costumam ser consistentes. Isso não se deve apenas ao uso de servomotores. A ferramenta de corte pode manter as dimensões da borda próximas de ±0,2 mm, pois a mesma ferramenta conforma e corta o copo. Os operadores não precisam transferir o produto da plataforma de conformação para uma cortadora separada. Isso também reduz as variações no manuseio e no tempo de operação.
O que verificar antes de fazer um pedido?
As regras para contato com alimentos se aplicam não apenas às máquinas, mas também às matérias-primas e aos produtos acabados. Na União Europeia, o Regulamento (CE) nº 1935/2004 e o Regulamento (UE) nº 10/2011 da Comissão abrangem materiais destinados ao contato com alimentos e materiais plásticos. Nos Estados Unidos, a norma FDA 21 CFR 177.1520 inclui determinados polímeros de olefinas. Se os operadores manusearem os copos entre a moldagem e a embalagem, a EN 1672-2 oferece orientações sobre requisitos de higiene para máquinas. A Diretiva (UE) 2019/904 também influencia a escolha de materiais e de plásticos de uso único na União Europeia.
A escolha da máquina deve se basear no volume, no tipo de produto e no tempo de produção, não apenas no nome. Verifique com que frequência um operador precisa manusear o produto, o tempo de mão de obra por 1.000 copos e quanto tempo leva para mudar o tamanho do copo. Linhas de produção totalmente automatizadas fazem sentido quando o volume e o tempo de operação são suficientes para compensar os custos adicionais.
Fonte das informações
ISO 12100:2010 — Segurança de máquinas: avaliação e redução de riscos, incluindo os pontos de intervenção no ciclo
ISO 13849-1 — Partes de sistemas de comando relacionadas à segurança: nível de desempenho
IEC 60204-1 — Equipamentos elétricos de máquinas industriais
Regulamento (UE) nº 2023/1230 — Comercialização de máquinas no mercado europeu
ISO 22400-2 — Indicadores-chave de desempenho para a gestão de operações de manufatura
ISO 50001 — Sistemas de gestão de energia
ISO 306 — Temperatura de amolecimento Vicat de termoplásticos
ISO 527-3 — Propriedades de tração de filmes e chapas
ISO 11357-3 — Temperatura e entalpia de fusão e cristalização
ISO 291 — Atmosferas padrão para condicionamento e ensaio de plásticos
ISO 9001:2015 — Sistemas de gestão da qualidade: requisitos
EN 1672-2 — Máquinas para processamento de alimentos: requisitos de higiene
Regulamento (CE) nº 1935/2004 — quadro geral para materiais em contato com alimentos; Regulamento (UE) nº 10/2011 da Comissão — materiais plásticos destinados ao contato com alimentos; FDA dos EUA, 21 CFR 177.1520 — polímeros de olefinas
Diretiva 2019/904 — Redução do impacto de determinados plásticos de uso único