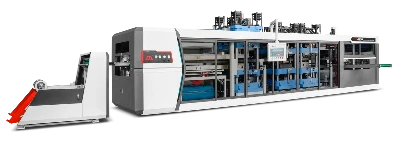

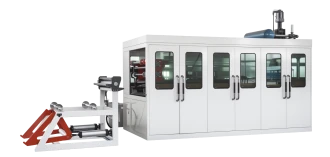
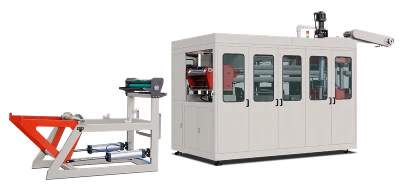
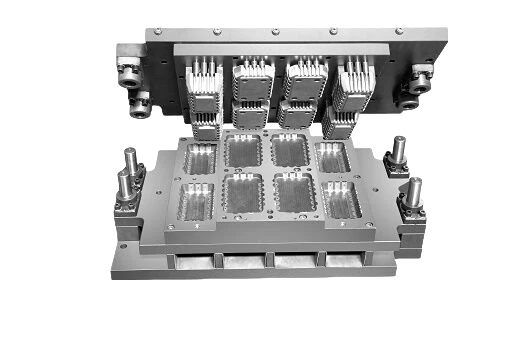
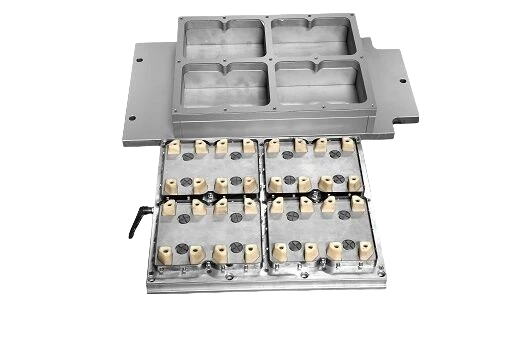
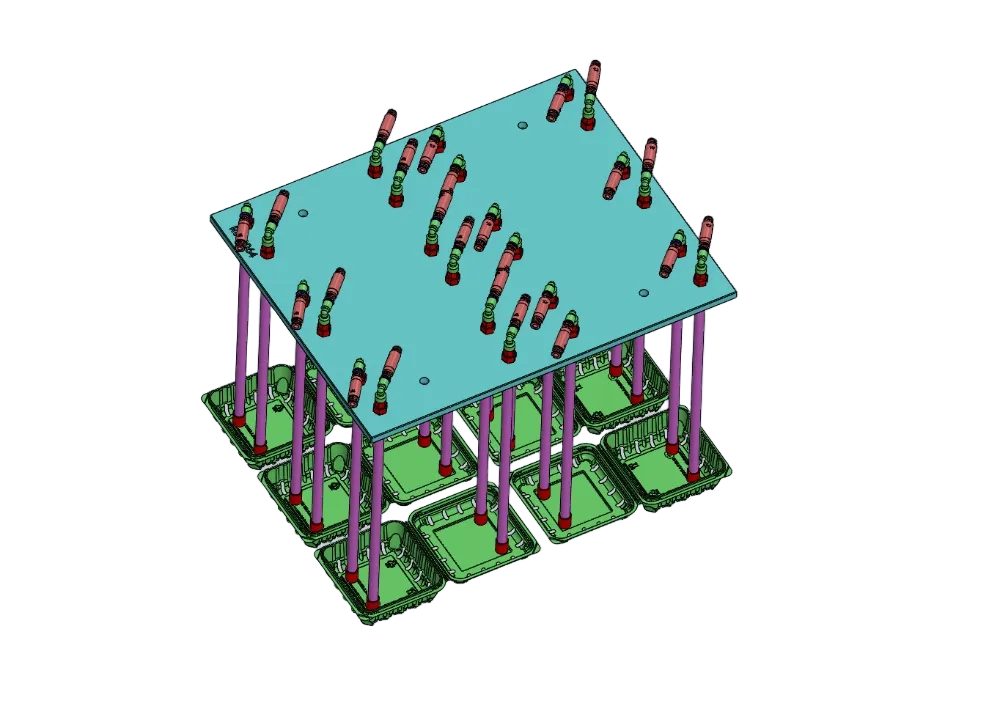

Como equipamento essencial do moderno setor de embalagens, o funcionamento estável das máquinas de fabricação de copos plásticos afeta diretamente a eficiência da produção e a qualidade dos produtos. A gestão sistemática da manutenção pode prolongar significativamente a vida útil dos equipamentos, reduzir a taxa de falhas e melhorar a eficiência energética. Com base nas práticas do setor e nas teorias de manutenção de equipamentos, este artigo apresenta as principais estratégias de manutenção sob quatro aspectos: estrutura mecânica, sistema hidráulico, controle elétrico e parâmetros do processo, com o objetivo de prolongar a vida útil dos equipamentos.
I. Manutenção aprimorada das estruturas mecânicas
1.Gestão da lubrificação dos principais componentes móveis
A unidade de fechamento, o sistema de ejeção e o conjunto de hastes-guia das máquinas de fabricação de copos plásticos são componentes móveis sujeitos a cargas elevadas e exigem um sistema de lubrificação por níveis. No caso da unidade de fechamento, as quatro colunas de amarração devem ser limpas diariamente para remover resíduos de óleo da superfície, receber semanalmente graxa de lítio com bissulfeto de molibdênio 00# e passar por uma verificação mensal do desvio de paralelismo com alinhamento a laser (tolerância ≤0,05 mm). A prática demonstra que a aplicação rigorosa desse procedimento pode reduzir o desgaste das placas em 60% e aumentar de 2 a 3 vezes a vida útil do molde.
A manutenção do sistema de ejeção deve priorizar a verificação da retidão das hastes ejetoras. Use relógios comparadores para medir a deflexão mensalmente. Se a curvatura ultrapassar 0,1 mm, a haste deverá ser substituída. De acordo com o estudo de caso, o atraso na substituição de uma haste ejetora empenada causou a quebra do pino do núcleo do molde e prejuízos econômicos diretos superiores a US$ 15.000.
2.Substituição preventiva dos sistemas de transmissão
Os sistemas de transmissão por correia exigem medições trimestrais da tensão com um tensiômetro para correias, mantendo os valores dentro das especificações do fabricante. A análise estatística mostra que 80% das falhas prematuras das correias se devem ao desgaste por deslizamento causado por tensão insuficiente. Nas transmissões por correia síncrona, é necessário verificar mensalmente o perfil dos dentes e substituir a correia quando o desgaste dos dentes ultrapassar 15%.
A manutenção da caixa de engrenagens exige o monitoramento das condições do óleo e a coleta de amostras para análise de partículas ferrosas a cada 500 horas. Se a contagem de partículas exceder os limites ISO 4406 18/16, o óleo da caixa de engrenagens deve ser substituído imediatamente, e as causas do desgaste devem ser investigadas. Com esse programa, empresas de embalagens de alimentos aumentaram o intervalo entre revisões da caixa de engrenagens de 18 para 36 meses.
ii. Manutenção avançada dos sistemas hidráulicos
1.Gestão dinâmica da qualidade do óleo
A limpeza do óleo hidráulico afeta diretamente a confiabilidade do sistema e exige três níveis de filtragem: filtro de 10 μm nas linhas de retorno ao tanque, filtro de alta pressão de 5 μm nas bombas e filtro de precisão de 3 μm nas servoválvulas. A experiência prática confirma que a vida útil dos componentes hidráulicos do sistema pode chegar a três vezes a original.
A temperatura ideal do óleo deve ficar entre 40 e 50 °C. Se ultrapassar 60 °C, verifique imediatamente o sistema de resfriamento. Em um caso de reparo, o acúmulo de incrustações nas serpentinas de resfriamento provocou aquecimento constante, fazendo com que a bomba hidráulica travasse e falhasse em três meses. Recomenda-se realizar testes de pressão para verificar a presença de incrustações a cada dois anos, a fim de conferir a área de drenagem.
2. Substituição periódica das vedações
A substituição das vedações dos cilindros hidráulicos deve ser programada de acordo com a pressão e a temperatura de operação. As vedações em U de sistemas de alta pressão (>21 MPa) devem ser substituídas a cada 2.000 horas, enquanto, em sistemas de média e baixa pressão, o intervalo pode ser ampliado para 4.000 horas. Esse procedimento reduziu a taxa de vazamento interno de uma empresa de 15% para menos de 3%.
O anel de vedação na conexão da tubulação deve ser substituído sempre que for removido, e deve-se aplicar óleo hidráulico para lubrificá-lo antes da instalação. A reutilização pode aumentar em oito vezes a probabilidade de vazamento em comparação com componentes novos. Recomendam-se vedações de fluorelastômero, pois sua resistência à temperatura é 40% superior à da borracha nitrílica comum.
III. Manutenção inteligente dos sistemas elétricos
1. Gestão do ciclo de vida dos componentes essenciais
Os contatores e relés exigem monitoramento do desgaste dos contatos e medições mensais de temperatura por infravermelho. Se a temperatura ultrapassar 25 °C, eles deverão ser substituídos imediatamente. Dados do setor mostram que a substituição oportuna pode evitar 80% das queimas de motores.
A manutenção dos servodrives deve priorizar os ventiladores de resfriamento: os rolamentos devem ser substituídos a cada 5.000 horas e as unidades a cada 20.000 horas. Em um estudo de caso, o atraso na substituição do rolamento do ventilador causou o superaquecimento e a avaria do módulo IGBT, com custos de reparo de até 30% do valor do equipamento.
2. Inspeção periódica do sistema de aterramento
Ao medir a resistência de aterramento trimestralmente com um terrômetro, certifique-se de que o valor seja inferior a 4 Ω. A experiência das empresas demonstra que o aterramento adequado pode reduzir em 50% a taxa de falhas elétricas e minimizar a interferência eletromagnética no sistema de controle. As barras de aterramento de cobre são mais resistentes à corrosão do que as alternativas de aço.
IV. INTRODUÇÃO: gestão otimizada dos parâmetros do processo
1. Controle preciso da temperatura
As zonas de aquecimento exigem uma estratégia de controle segmentado, com temperaturas graduais ajustadas de acordo com as seções do cilindro. Uma empresa reduziu as oscilações de temperatura de ±10 °C para ±3 °C usando monitoramento por infravermelho, aumentando em 40% a uniformidade do material fundido. Recomenda-se calibrar os termopares a cada seis meses e substituí-los imediatamente se o desvio ultrapassar ±2 °C.
2. Ajuste dinâmico do sistema de pressão
A força de fechamento deve ser calculada dinamicamente de acordo com o tamanho do molde, pois o excesso de força pode deformar a placa. Um estudo de caso revelou que o uso prolongado de uma força de fechamento excessiva pode causar empenamento permanente da placa, com custos de reparo superiores a US$ 30.000. Recomenda-se monitorar a pressão com sensores para manter a força de fechamento dentro de 110% do valor teórico.
controle da servoválvula, A definição da pressão de injeção deve seguir o princípio “lento-rápido-lento” para obter um perfil de pressão preciso. Uma empresa reduziu a taxa de rebarbas de 8% para 1,5% e o consumo de energia ao otimizar a curva de pressão.
Práticas inovadoras de sistemas de manutenção.
1.Implantação de uma plataforma digital de manutenção;
Implemente sistemas de gestão da condição dos equipamentos que integrem dados de análise de vibração, monitoramento do óleo e acompanhamento da temperatura. Uma empresa alcançou 85% de precisão na previsão de falhas e reduziu em 60% o tempo de inatividade não planejado com esse sistema. Recomenda-se usar terminais móveis de manutenção para programar tarefas em tempo real e gerenciar as ordens em circuito fechado.
2.Aprimoramento das competências da equipe de manutenção
Estabelecer um sistema de treinamento em três níveis, que combine teoria, prática e certificação, para desenvolver competências integradas de manutenção eletromecânica e hidráulica. Dados das empresas mostram que técnicos com treinamento sistemático podem reduzir em 40% o tempo de diagnóstico e solução de problemas e aumentar em 35% a precisão na substituição de peças de reposição. Recomenda-se realizar simulados de manutenção entre departamentos trimestralmente para aprimorar a capacidade de resposta a emergências.
Conclusão:
Prolongar a vida útil das máquinas de fabricação de copos plásticos é um projeto de engenharia sistêmico que exige colaboração no projeto dos equipamentos, nos protocolos de manutenção, nas competências dos funcionários e em outros aspectos. A estratégia de manutenção detalhada neste artigo permite que uma empresa aumente a vida útil média de seus equipamentos de 8 para 12 anos, reduzindo em 35% os custos de manutenção por unidade produzida. No contexto da Indústria 4.0, a combinação da tecnologia IoT com a manutenção preditiva se tornará uma nova fronteira na gestão de equipamentos, oferecendo uma base sólida para a sustentabilidade do setor de embalagens plásticas.